- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Perché la precisione dimensionale è così importante per gli inserti per stampi?
Un connettore automobilistico stampato viene rifiutato all'ispezione finale perché i fori dei pin sono decentrati di 0,08 mm. La catena di montaggio del cliente non riesce a inserire i perni e l'intero lotto di 20.000 pezzi viene scartato. La causa principale viene fatta risalire all'inserto dello stampo che forma i fori dei perni. L'inserto è stato lavorato con una tolleranza di ±0,05 mm anziché ±0,01 mm specificata. Di per sé, la deviazione è piccola, inferiore allo spessore di un capello umano. Ma in uno stampo le tolleranze si accumulano. L'inserto si trova in una tasca, la tasca viene lavorata in una piastra e la piastra è allineata con le altre piastre. La deviazione di ogni componente si aggiunge a quella successiva e l'errore cumulativo appare nella parte finale. Questo è il motivo per cui la precisione dimensionale non è un requisito estetico per gli inserti dello stampo. È il fondamento della qualità delle parti, dell'affidabilità dello stampo e dell'economia della produzione.
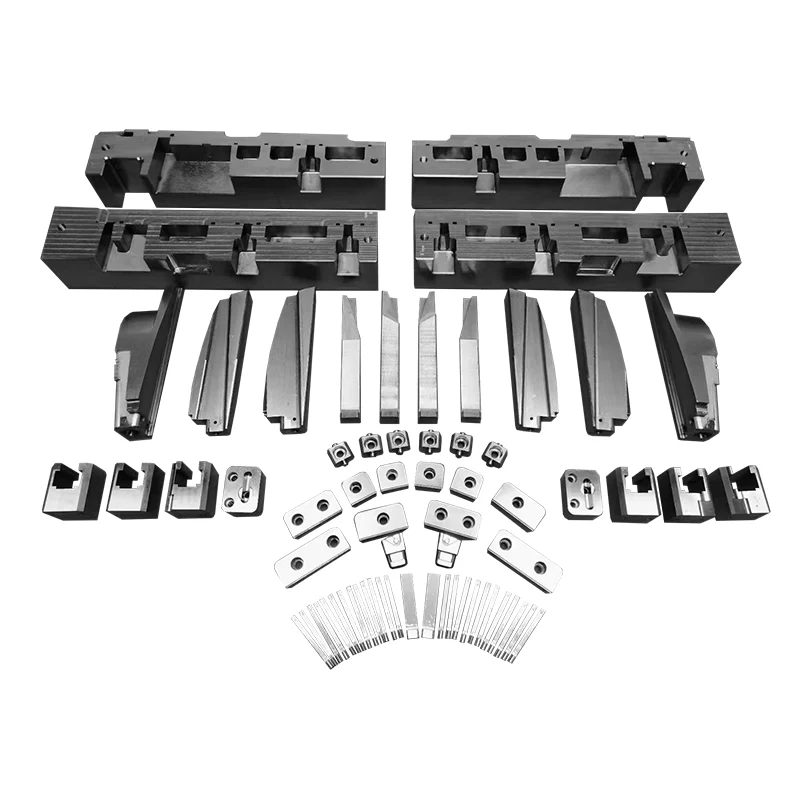
Questa guida è scritta per gli acquirenti che effettuano approvvigionamentiComponentei e inserti precisi dello stampoper stampi ad iniezione, stampi per pressofusione e stampi a compressione. Spiegheremo perché l'accuratezza dimensionale è importante, in che modo l'accumulo di tolleranze influisce sulla qualità delle parti, le tolleranze specifiche critiche per gli inserti dello stampo, le conseguenze di inserti imprecisi e i criteri per valutare la capacità dimensionale di un fornitore. Forniremo inoltre parametri dettagliati del prodotto dalla nostra fabbrica presso Moldburger Mould Industry Co., Ltd. Sia che stiate specificando perni centrali, inserti con cavità, blocchi di scorrimento o piastre antiusura, questa guida vi aiuterà a comprendere i requisiti di precisione e a selezionare un fornitore in grado di soddisfarli.
Sommario
- 1. Cosa significa precisione dimensionale per un inserto per stampo?
- 2. In che modo l'accumulo di tolleranze influisce sulla qualità della parte finale?
- 3. Cosa succede quando gli inserti dello stampo sono fuori tolleranza?
- 4. Quali tolleranze sono più critiche per gli inserti per stampi?
- 5. Come si specifica la precisione dimensionale in un ordine di acquisto?
- 6. Come si valuta la capacità di precisione di un fornitore di inserti per stampi?
- 7. Quali sono i parametri chiave del prodotto della nostra fabbrica?
- 8. Domande frequenti (FAQ)
- 9. Conclusione
1. Cosa significa precisione dimensionale per un inserto per stampo?
L'accuratezza dimensionale di un inserto per stampo significa che ogni caratteristica dell'inserto (dimensioni esterne, dettaglio della cavità, fori dei perni, superfici di montaggio e bordi di chiusura) viene prodotta secondo la dimensione specificata entro la tolleranza specificata. Non è sufficiente che l'inserto abbia all'incirca la dimensione giusta. In uno stampo, l'inserto deve inserirsi nella sua tasca con il gioco corretto, sigillare contro la plastica fusa alla chiusura e allinearsi con gli altri componenti dello stampo in modo che la parte finale rispetti il suo disegno. La precisione è espressa come tolleranza, ad esempio ±0,01 mm, che definisce l'intervallo accettabile di deviazione dalla dimensione nominale. La tabella seguente riassume le caratteristiche dimensionali di un inserto per stampo e i relativi requisiti di precisione.
| Caratteristica | Requisito di precisione | Conseguenza dell'inesattezza |
| Dimensioni esterne | Da ±0,01 mm a ±0,02 mm | Scarsa vestibilità in tasca, movimento sotto pressione |
| Particolare della cavità | ±0,01 mm | Dimensione della parte fuori tolleranza |
| Fori di spillo | Da ±0,005 mm a ±0,01 mm | Disallineamento dei perni, errore di assemblaggio |
| Bordi di chiusura | ±0,005 mm | Formazione di flash |
| Superfici di montaggio | Planarità 0,005 mm | Inserisci uno stress oscillante e irregolare |
AMoldburger Mold Industry Co., Ltd., la nostra fabbrica produce componenti e inserti per stampi precisi secondo le tolleranze richieste dalla progettazione dello stampo. Utilizziamo lavorazione CNC, elettroerosione e rettifica di precisione per ottenere la precisione specificata. Il nostro team di controllo qualità verifica ogni dimensione critica prima che l'inserto venga spedito. Il nostro obiettivo è fornire ai nostri clienti inserti che si adattino correttamente, chiudano in modo affidabile e producano parti che soddisfino i loro disegni.
2. In che modo l'accumulo di tolleranze influisce sulla qualità della parte finale?
L'accumulo di tolleranze è l'accumulo delle deviazioni dei singoli componenti in un assieme. In uno stampo, la dimensione della parte finale è determinata dalla cavità dell'inserto, dall'inserto del nucleo, dalla base dello stampo, dal sistema di allineamento e dalla macchina. Ciascuno di questi componenti ha la propria tolleranza. Se le tolleranze non vengono analizzate attentamente, l'accumulo può superare la tolleranza della parte finale. Ad esempio, se l'inserto della cavità ha una tolleranza di ±0,02 mm, la base dello stampo ha una tolleranza di ±0,02 mm e il sistema di allineamento ha una tolleranza di ±0,01 mm, il potenziale accumulo è di ±0,05 mm. Se la tolleranza della parte finale è ±0,05 mm, l'accumulo consuma l'intero budget di tolleranza, senza lasciare margine per altre variabili come l'espansione termica o la variazione della macchina. La tabella seguente illustra un'analisi dell'accumulo delle tolleranze.
| Componente | Tolleranza | Stack-up cumulativo |
| Inserto per cavità | ±0,01 mm | ±0,01 mm |
| Inserto centrale | ±0,01 mm | ±0,02 mm |
| Tasca della base dello stampo | ±0,01 mm | ±0,03 mm |
| Sistema di allineamento | ±0,005 mm | ±0,035 mm |
| Tolleranza della parte finale | ±0,05 mm | Margine: ±0,015 mm |
Nel nostro stabilimento collaboriamo con i nostri clienti per analizzare l'accumulo di tolleranze per i loro stampi. Siamo in grado di fornire analisi di tolleranza e consigliare le tolleranze dell'inserto che garantiranno che la parte finale soddisfi il disegno. Il nostro obiettivo è aiutare i nostri clienti a evitare problemi di accumulo specificando le giuste tolleranze fin dall'inizio.
3. Cosa succede quando gli inserti dello stampo sono fuori tolleranza?
Quando gli inserti dello stampo sono fuori tolleranza, le conseguenze possono essere gravi e costose. La prima conseguenza è la formazione di bave. Se i bordi di chiusura dell'inserto non aderiscono correttamente alla superficie di accoppiamento, la plastica può fuoriuscire nello spazio, creando bave sulla parte. La flash richiede la rimozione manuale, aumenta i costi di manodopera e può influire sull'aspetto e sul funzionamento della parte. La seconda conseguenza è il cedimento della dimensione della parte. Se il dettaglio della cavità è fuori tolleranza, la parte stampata sarà fuori tolleranza, con conseguente scarto e scarto. La terza conseguenza è il danno da muffa. Se l'inserto non si inserisce correttamente nella sua tasca, può spostarsi sotto la pressione di iniezione, causando l'usura della tasca e dell'inserto. La quarta conseguenza è la durata ridotta dell'inserto. Un inserto disallineato o scarsamente supportato subirà uno stress maggiore e si usurerà più velocemente. La tabella seguente riassume queste conseguenze.
| Conseguenza | Causa | Impatto |
| Formazione flash | Bordi di chiusura fuori tolleranza | Costo della rimozione manuale, aspetto della parte |
| Errore dimensione parte | Dettaglio della cavità fuori tolleranza | Scarti, rilavorazioni, rifiuto del cliente |
| Danni alla muffa | Scarsa vestibilità in tasca | Usura delle tasche, movimento dell'inserto |
| Durata dell'inserto ridotta | Disallineamento, scarso supporto | Usura prematura, sostituzione frequente |
In Moldburger, la nostra fabbrica comprende queste conseguenze e progetta i nostri processi produttivi per prevenirle. Verifichiamo ogni dimensione critica e ispezioniamo ogni inserto prima della spedizione. Il nostro obiettivo è fornire ai nostri clienti inserti che si adattino correttamente, chiudano in modo affidabile e producano parti che soddisfino i loro disegni.
4. Quali tolleranze sono più critiche per gli inserti per stampi?
Non tutte le tolleranze sono ugualmente critiche. Le tolleranze più critiche sono quelle che influenzano l'adattamento dell'inserto nello stampo, la tenuta dell'otturatore e la dimensione della parte finale. La tabella seguente riassume queste tolleranze critiche e i loro valori tipici.
| Tipo di tolleranza | Valore tipico | Perché è importante |
| Dimensione esterna | ±0,01 mm | Si adatta alla tasca, impedisce il movimento |
| Dimensione della cavità | ±0,01 mm | Dimensione della parte finale |
| Posizione del foro del perno | ±0,005 mm | Allineamento dei perni, assemblaggio |
| Planarità di spegnimento | 0,005 mm | Prevenzione flash |
| Finitura superficiale | Ra 0,2 - 0,4 µm | Aspetto della parte, rilascio |
Nel nostro stabilimento ci concentriamo su queste tolleranze critiche in ogni inserto che produciamo. Utilizziamo lavorazioni meccaniche di precisione e apparecchiature di ispezione per realizzarli e verificarli. Il nostro obiettivo è fornire ai nostri clienti inserti che soddisfino i requisiti più esigenti.
5. Come si specifica la precisione dimensionale in un ordine di acquisto?
Specificare l'accuratezza dimensionale in un ordine di acquisto richiede molto più che dichiarare una singola tolleranza. Richiede la definizione delle caratteristiche critiche, delle loro dimensioni nominali, delle loro tolleranze, del metodo di ispezione e dei criteri di accettazione. La tabella seguente fornisce un elenco di controllo delle specifiche.
| Articolo di specifica | Cosa includere | Esempio |
| Caratteristiche critiche | Elenca tutte le funzionalità che influiscono sull'adattamento, sulla tenuta o sulla dimensione della parte | Dimensioni esterne, cavità, fori dei perni |
| Dimensioni nominali | Fornire la dimensione nominale per ciascuna caratteristica | 50,00 mm |
| Tolleranze | Fornire la tolleranza per ciascuna caratteristica | ±0,01 mm |
| Metodo di ispezione | Specificare come verrà verificata la dimensione | CMM, micrometro, comparatore ottico |
| Criteri di accettazione | Definire i limiti di accettazione | Tutte le dimensioni entro la tolleranza |
Presso Moldburger Mould Industry Co., Ltd., la nostra fabbrica collabora con i nostri clienti per definire le caratteristiche critiche e le tolleranze per ciascun inserto. Forniamo rapporti di ispezione con ogni spedizione, documentando le dimensioni effettive e confermando che soddisfano le specifiche. Il nostro obiettivo è consentire ai nostri clienti di verificare facilmente l'accuratezza degli inserti che ricevono.
6. Come si valuta la capacità di precisione di un fornitore di inserti per stampi?
La valutazione della capacità di precisione di un fornitore di inserti per stampi richiede un focus su attrezzature, ispezione, controllo del processo ed esperienza. Il fornitore deve disporre delle attrezzature di lavorazione in grado di raggiungere le tolleranze richieste, comprese frese CNC, elettroerosione e rettificatrici di precisione. Devono disporre dell'attrezzatura di ispezione per verificare le dimensioni, inclusi CMM, micrometri e comparatori ottici. Devono disporre di controlli di processo per garantire la coerenza. E devono avere esperienza con il tipo di inserto che stai acquistando. La tabella seguente riassume i criteri di valutazione.
| Criterio di valutazione | Cosa cercare | Perché è importante |
| Attrezzature di lavorazione | CNC, elettroerosione, rettifica di precisione | Consente di raggiungere tolleranze strette |
| Attrezzatura di ispezione | CMM, micrometri, comparatori ottici | Verifica accuratamente le dimensioni |
| Controllo del processo | SPC, calibrazione, documentazione | Garantisce la coerenza tra i lotti |
| Esperienza | Riferimenti in tipi di inserti simili | Dimostra capacità e affidabilità |
Nella nostra fabbrica disponiamo delle attrezzature di lavorazione, delle apparecchiature di ispezione e dei controlli di processo per ottenere e verificare le strette tolleranze richieste per componenti e inserti di stampi precisi. Produciamo inserti da oltre un decennio e abbiamo una vasta esperienza con un'ampia gamma di tipi di inserti. Vi invitiamo a valutarci rispetto a questi criteri e a considerarci il vostro partner per gli inserti per stampi.
7. Quali sono i parametri chiave del prodotto della nostra fabbrica?
La tabella seguente fornisce i parametri chiave del prodotto per i nostri componenti e inserti per stampi di precisione. Questi inserti sono adatti per stampi a iniezione, stampi per pressofusione e stampi a compressione. La nostra fabbrica può anche produrre inserti personalizzati per soddisfare requisiti specifici.
| Parametro | Gamma di specifiche | Note |
| Materiale | P20, H13, S7, 420SS, Bronzo | Selezionato per l'applicazione |
| Durezza | 28 - 58 HRC | Dipende dal materiale e dal trattamento termico |
| Tolleranza dimensionale | Da ±0,005 mm a ±0,02 mm | Dipende dalla criticità della funzionalità |
| Finitura superficiale | Ra 0,2 - 0,8 µm | Lucidato per superfici cavità |
| Trattamento termico | Tempra e Rinvenimento, Nitrurazione | Selezionato per la resistenza all'usura |
| Ispezione | CMM, micrometro, comparatore ottico | Rapporto dimensionale completo fornito |
| MOQ | 1 pezzo | Negoziabile per ordini di grandi dimensioni |
| Tempi di consegna | 2 - 4 settimane | Dipende dalla complessità e dalla quantità |
Nella nostra fabbrica produciamo componenti e inserti per stampi di precisione per soddisfare queste specifiche e altro ancora. Possiamo personalizzare il materiale, la durezza, la tolleranza e la finitura per soddisfare le vostre esigenze specifiche. Il nostro sistema di controllo qualità comprende l'ispezione delle materie prime, l'ispezione durante il processo e l'ispezione finale prima della spedizione. Il nostro obiettivo è fornire ai nostri clienti inserti di alta qualità che soddisfino i loro requisiti di precisione dimensionale.
8. Domande frequenti (FAQ)
Domanda 1: Qual è la tolleranza dimensionale tipica per un inserto per stampo?
Risposta: La tolleranza dimensionale tipica per un inserto per stampo dipende dalla caratteristica e dall'applicazione. Per caratteristiche critiche come le dimensioni della cavità e le posizioni dei fori dei perni, la tolleranza è generalmente compresa tra ±0,005 mm e ±0,01 mm. Per caratteristiche meno critiche come le dimensioni esterne, la tolleranza può essere compresa tra ±0,01 mm e ±0,02 mm. La tolleranza esatta deve essere specificata in base ai requisiti della parte e all'analisi dell'accumulo di tolleranze.
Domanda 2: In che modo l'accumulo di tolleranze influisce sulla dimensione finale della parte?
Risposta: L'accumulo di tolleranze è l'accumulo delle deviazioni dei singoli componenti in un assieme. In uno stampo, la dimensione della parte finale è determinata dalla cavità dell'inserto, dall'inserto del nucleo, dalla base dello stampo e dal sistema di allineamento. Ogni componente ha la propria tolleranza e le deviazioni si sommano. Se l'accumulo supera la tolleranza della parte finale, la parte sarà fuori specifica. Il nostro team può aiutarvi ad analizzare lo stack-up e a specificare le tolleranze degli inserti che lasciano un margine adeguato.
Domanda 3: Cosa succede se un inserto dello stampo è fuori tolleranza?
Risposta: Se un inserto dello stampo è fuori tolleranza, le conseguenze possono includere la formazione di bava alla chiusura, il guasto dimensionale della parte, danni allo stampo dovuti a un adattamento inadeguato e una durata ridotta dell'inserto. Questi problemi portano a scarti, rilavorazioni e maggiori costi di manutenzione. Specificare la corretta tolleranza e verificarla tramite ispezione è fondamentale per evitare queste conseguenze.
Domanda 4: Come si verifica l'accuratezza dimensionale di un inserto per stampo?
Risposta: L'accuratezza dimensionale viene verificata utilizzando apparecchiature di misurazione di precisione, tra cui CMM (macchine di misura a coordinate), micrometri e comparatori ottici. L'ispezione dovrebbe coprire tutte le caratteristiche critiche e dovrebbe essere documentata in un rapporto che accompagna l'inserto. La nostra fabbrica fornisce un rapporto dimensionale completo con ogni inserto che spediamo.
Domanda 5: È possibile rilavorare un inserto dello stampo se è fuori tolleranza?
Risposta: In alcuni casi, un inserto dello stampo può essere rilavorato se non rientra nella tolleranza. Ad esempio, se una dimensione è troppo grande, è possibile ridurla alla dimensione corretta. Se una dimensione è troppo piccola, potrebbe essere necessario scartare o saldare e rilavorare l'inserto. La fattibilità della rilavorazione dipende dalla caratteristica specifica e dall'entità della deviazione. Il nostro team può consigliare se è possibile una rilavorazione o se è necessario un nuovo inserto.
9. Conclusionee
La precisione dimensionale è vitale per gli inserti dello stampo perché determina se l'inserto si adatta correttamente, sigilla in modo affidabile e produce parti che soddisfano i disegni. Accumulo di tolleranze, formazione di bava, cedimento dimensionale della parte, danni allo stampo e durata ridotta dell'inserto sono tutte conseguenze di inserti imprecisi. Specificando le tolleranze critiche, analizzando l'accumulo e verificando le dimensioni tramite ispezione, gli acquirenti possono garantire che gli inserti che acquistano soddisfino i requisiti dei loro stampi. Presso Moldburger Mold Industry Co., Ltd., la nostra fabbrica produce componenti e inserti per stampi precisi con le tolleranze più strette e fornisce rapporti dimensionali completi con ogni spedizione. Lavoriamo con i nostri clienti per definire le caratteristiche critiche e le tolleranze per ciascun inserto.
Che tu stia acquistando perni con nucleo, inserti con cavità, blocchi di scorrimento o piastre antiusura, ti invitiamo a contattarci per discutere le tue esigenze. Possiamo fornire campioni, rapporti di ispezione e soluzioni personalizzate. Il nostro impegno per la qualità e l'accuratezza dimensionale ci ha reso un partner fidato per i produttori di stampi di tutto il mondo.
Contatta Moldburger Mould Industry Co., Ltd. oggi stessoper discutere le vostre esigenze di componenti e inserti precisi per stampi e scoprire come la nostra precisione dimensionale può migliorare le prestazioni del vostro stampo.