- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Quale ruolo fondamentale svolgono le guide nel movimento complesso dello stampo?
All'interno di uno stampo a iniezione complesso, il movimento di una singola slitta può determinare se un pezzo viene prodotto in modo impeccabile o scartato. Considera un connettore automobilistico stampato con un sottosquadro laterale. Il nucleo principale e la cavità non possono semplicemente aprirsi e chiudersi per rilasciare la parte; il sottosquadro rimarrebbe intrappolato. Un meccanismo di scorrimento deve muoversi lateralmente, ritraendo l'anima laterale prima che la parte venga espulsa. Se la diapositiva si muove troppo presto, la parte si distorce. Se si muove troppo tardi, la parte si rompe. Se si lega, lo stampo è danneggiato. Questo è il ruolo fondamentale delle slitte nel movimento complesso dello stampo. Sono i componenti che permettono di modellare geometrie altrimenti impossibili: sottosquadri, filettature interne, fori laterali e contorni complessi. Uno scivolo non è un semplice pezzo di acciaio; è un meccanismo di precisione che deve funzionare in modo affidabile per centinaia di migliaia di cicli. Il design, i materiali e la precisione di produzione delle guide e dei componenti associati determinano il successo dello stampo.
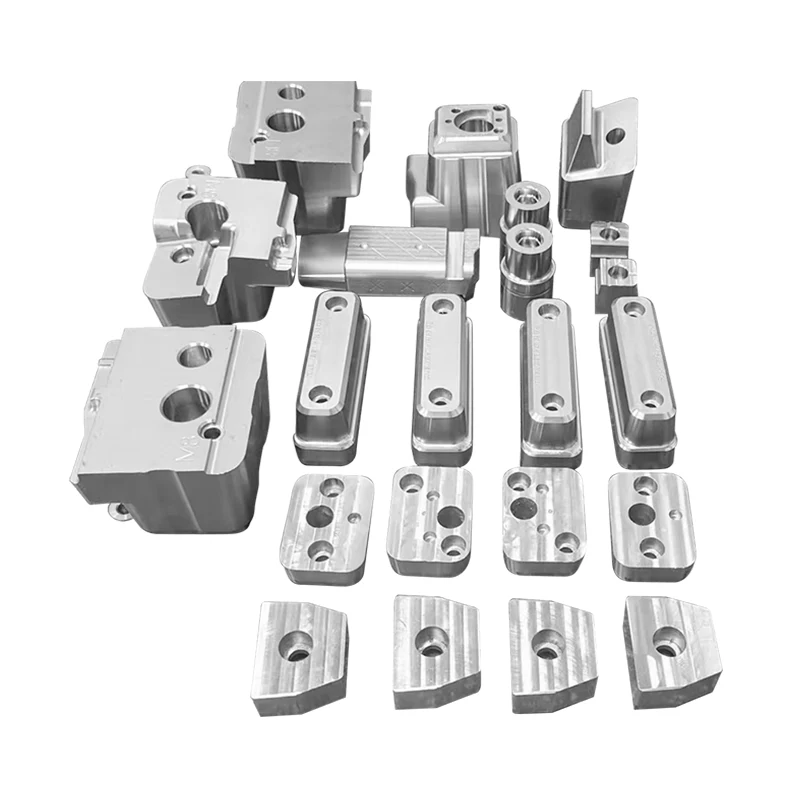
L'importanza delle guide nel movimento complesso degli stampi non può essere sopravvalutata. Sono i componenti che trasformano un semplice stampo apri e chiudi in un sofisticato sistema di produzione in grado di produrre parti complesse. Devono resistere alle alte pressioni dello stampaggio a iniezione, ai cicli termici del processo e all'usura meccanica derivante da azionamenti ripetuti. Devono essere sincronizzati esattamente con l'apertura e la chiusura dello stampo. E devono essere prodotti rispettando tolleranze misurate in micron. Questo articolo esaminerà il ruolo critico delle guide di scorrimento nel movimento complesso dello stampo. Tratteremo i diversi tipi di guide, i principi di progettazione che garantiscono un funzionamento affidabile, i materiali e i processi di produzione che ne determinano la durata e le misure di controllo della qualità che ne garantiscono la precisione. Forniremo anche specifiche dettagliate per i nostriComponentei e inserti precisi dello stampodalla nostra fabbrica presso Moldburger Mould Industry Co., Ltd.
Sommario
- 1. Che cos'è uno stampo scorrevole e perché è necessario?
- 2. Quali sono i diversi tipi di guide utilizzate negli stampi complessi?
- 3. Come viene attivato e cronometrato il movimento della slitta?
- 4. Quali materiali e trattamenti garantiscono la durata delle diapositive?
- 5. Quali principi di progettazione prevengono i guasti delle diapositive?
- 6. Quali specifiche definiscono guide e inserti per stampi di alta qualità?
- 7. Domande frequenti (FAQ)
- 8. Conclusione
1. Che cos'è uno stampo scorrevole e perché è necessario?
Una slitta dello stampo è un meccanismo che sposta lateralmente una porzione della cavità dello stampo o del nucleo, perpendicolare alla direzione principale di apertura e chiusura dello stampo. Lo scopo di una slitta è quello di formare caratteristiche che impediscano l'espulsione del pezzo se lo stampo si aprisse semplicemente lungo l'asse principale. Queste funzionalità sono note come sottosquadri. Un sottosquadro può essere un foro laterale, una rientranza, una filettatura o qualsiasi geometria non allineata con la direzione di apertura dello stampo. Senza una diapositiva, queste caratteristiche rimarrebbero intrappolate e la parte non potrebbe essere rimossa senza essere danneggiata. La diapositiva si sposta prima che la parte venga espulsa, consentendone la rimozione in modo pulito. La tabella seguente riepiloga i tipi di funzionalità che richiedono le diapositive.
| Tipo di funzione | Descrizione | Azione diapositiva richiesta |
| Foro laterale | Un foro perpendicolare alla direzione di apertura dello stampo | Retrazione laterale di un perno centrale |
| Sottosquadro esterno | Una rientranza o sporgenza sul lato della parte | Movimento laterale di un blocco cavità |
| Sottosquadro interno | Una rientranza o sporgenza all'interno della parte | Movimento laterale di un blocco centrale |
| Filo | Filettature interne o esterne | Svitamento o retrazione laterale |
| Contorno complesso | Geometria che non può essere modellata con un semplice tiro diretto | Movimento multiasse |
AMoldburger Mold Industry Co., Ltd., la nostra fabbrica è specializzata nella progettazione e produzione di componenti e inserti per stampi precisi, comprese le diapositive. Abbiamo una vasta esperienza nella produzione di guide per stampi complessi utilizzati nei settori automobilistico, medico ed elettronico di consumo. Il nostro team di ingegneri lavora a stretto contatto con i progettisti di stampi per garantire che il meccanismo di scorrimento sia ottimizzato per la geometria specifica del pezzo e i requisiti di produzione.
2. Quali sono i diversi tipi di guide utilizzate negli stampi complessi?
Esistono diversi tipi di guide utilizzate negli stampi complessi, ciascuno adatto a diverse applicazioni e geometrie delle parti. I tipi più comuni sono la slitta con perno a camma, la slitta idraulica, la slitta con perno angolare e la slitta meccanica. La slitta con perno a camma è il tipo più comune. Utilizza un perno a camma montato nella base dello stampo per azionare la guida durante l'apertura dello stampo. Il perno della camma spinge lateralmente la slitta mentre le piastre dello stampo si separano. La slitta idraulica utilizza un cilindro idraulico per spostare la slitta indipendentemente dall'apertura dello stampo. Ciò consente tempi più complessi e maggiore forza. La slitta con perno angolare utilizza un perno angolato per spostare la slitta quando lo stampo si apre, simile alla slitta con perno a camma ma con una geometria diversa. La slitta meccanica utilizza un collegamento o un meccanismo a pignone e cremagliera per spostare la slitta. La tabella seguente confronta questi tipi di diapositive.
| Tipo di diapositiva | Metodo di attuazione | Colpo tipico | Capacità di forza | Applicazione tipica |
| Slitta del perno della camma | Perno della camma nella base dello stampo | 10-50 mm | Moderare | Sottosquadri da piccoli a medi |
| Scivolo idraulico | Cilindro idraulico | 20-200 mm | Alto | Grandi sottosquadri, tempi complessi |
| Slitta con perno angolare | Perno angolato nella base dello stampo | 10-40 mm | Moderare | Sottosquadri standard |
| Scivolo meccanico | Collegamento o pignone e cremagliera | 5-100 mm | Variabile | Applicazioni speciali |
Nel nostro stabilimento produciamo tutti i tipi di guide di scorrimento e i relativi componenti, inclusi blocchi di scorrimento, guide di scorrimento, perni di camma e piastre antiusura. Utilizziamo materiali di alta qualità e lavorazioni meccaniche di precisione per garantire che le nostre guide funzionino in modo fluido e affidabile. Il nostro team di ingegneri può consigliare il tipo di guida appropriato per la vostra applicazione specifica.
3. Come viene attivato e cronometrato il movimento della slitta?
L'attuazione e la tempistica del movimento della slitta sono fondamentali per il successo di uno stampo complesso. La slitta deve muoversi al momento giusto nel ciclo dello stampo: dopo che il pezzo si è raffreddato sufficientemente per resistere alla deformazione, ma prima che il pezzo venga espulso. Se la slitta si muove troppo presto, la parte potrebbe deformarsi o danneggiarsi. Se si muove troppo tardi, la parte potrebbe rompersi o il carrello potrebbe essere danneggiato. La fasatura è controllata dalla geometria del perno della camma o dalla programmazione del sistema idraulico. Per una slitta con perno a camma, la lunghezza e l'angolo del perno a camma determinano quando la slitta inizia a muoversi e la distanza percorsa. Il perno della camma è generalmente montato nella metà fissa dello stampo e si innesta nella guida durante l'apertura dello stampo. La slitta si sposta lateralmente mentre il perno della camma la spinge. La tabella seguente riassume le considerazioni sui tempi per il movimento della slitta.
| Fattore temporale | Descrizione | Impatto sulla qualità delle parti |
| Inserimento del perno della camma | Determina quando la diapositiva inizia a muoversi | Troppo presto: distorsione parziale; troppo tardi: parte che si rompe |
| Angolo del perno della camma | Determina la corsa e la velocità della diapositiva | Influisce sul tempo di ciclo e sull'usura |
| Timing idraulico | Ritardo e velocità programmabili | Consente l'ottimizzazione per parti complesse |
| Ritorno diapositiva | Il vetrino deve ritornare prima che lo stampo si chiuda | Previene i danni da muffa |
| Interblocco | Meccanismo di sicurezza per evitare la chiusura anticipata | Protegge muffe e scivolamenti |
Presso Moldburger Mold Industry Co., Ltd., la nostra fabbrica utilizza software CAD e di simulazione avanzati per progettare e verificare i tempi del movimento della slitta. Possiamo simulare l'intero ciclo dello stampo per garantire che la slitta si muova al momento giusto e che non vi siano interferenze con altri componenti dello stampo. La nostra produzione di precisione garantisce che i perni delle camme e i blocchi di scorrimento siano realizzati con le esatte dimensioni richieste per una corretta fasatura.
4. Quali materiali e trattamenti garantiscono la durata delle diapositive?
La durabilità di uno scivolo dipende dai materiali e dai trattamenti utilizzati nella sua costruzione. La slitta deve resistere alle alte pressioni dello stampaggio a iniezione, all'attrito dei movimenti ripetuti e all'usura della fusione plastica abrasiva. I materiali più comuni per le guide e i relativi componenti sono gli acciai per utensili temprati, come P20, H13 e S7. Questi acciai offrono una combinazione di elevata resistenza, tenacità e resistenza all'usura. Le superfici scorrevoli sono spesso rivestite o trattate per ridurre l'attrito e prolungarne la durata. I trattamenti comuni includono la nitrurazione, la cromatura e l'applicazione di rivestimenti resistenti all'usura come il nitruro di titanio (TiN) o il carbonio simile al diamante (DLC). La tabella seguente riassume i materiali e i trattamenti utilizzati nei nostri vetrini.
| Componente | Materiale | Trattamento | Beneficio |
| Blocco scorrevole | P20, H13, S7 | Nitrurazione | Durezza superficiale, resistenza all'usura |
| Guida di scorrimento | H13, S7 | Placcatura in cromo | Basso attrito, resistenza alla corrosione |
| Perno della camma | H13, S7 | Nitrurazione, rivestimento TiN | Resistenza all'usura, durata prolungata |
| Piastra di usura | Bronzo, P20 | Impregnazione di grafite | Autolubrificante, basso attrito |
| Boccola guida | Bronzo, Acciaio | Impregnazione d'olio | Funzionamento regolare, usura ridotta |
Nella nostra fabbrica utilizziamo solo materiali e trattamenti di alta qualità per i nostri componenti e inserti per stampi di precisione. Disponiamo delle attrezzature e dell'esperienza per eseguire internamente applicazioni di nitrurazione, cromatura e rivestimento. Offriamo anche una gamma di piastre antiusura e boccole di guida standard e personalizzate per adattarsi a diversi modelli di guide. Il nostro obiettivo è fornire guide che funzionino in modo affidabile per tutta la vita dello stampo.
5. Quali principi di progettazione prevengono i guasti delle diapositive?
La progettazione di un meccanismo di scorrimento deve tenere conto delle forze, del movimento e dell'ambiente del processo di stampaggio a iniezione. Diversi principi di progettazione sono fondamentali per prevenire il cedimento della slitta. Il primo è una guida adeguata. La slitta deve essere guidata lungo il suo percorso con precisione. Ciò si ottiene generalmente con rotaie di guida e piastre antiusura. Le rotaie di guida devono essere sufficientemente rigide da resistere alle forze laterali sulla slitta e le piastre antiusura devono fornire una superficie a basso attrito. Il secondo principio è il corretto allineamento. La slitta deve essere allineata con la cavità dello stampo e l'anima. Il disallineamento può causare inceppamenti, usura e danni alla parte. Il terzo principio è il precarico sufficiente. La slitta deve essere precaricata contro le guide per eliminare il gioco. Ciò garantisce che la slitta si muova in modo fluido e preciso. Il quarto principio è la protezione dalla contaminazione. Il meccanismo di scorrimento deve essere protetto da residui di plastica, polvere e detriti. Ciò si ottiene generalmente con guarnizioni o coperchi. La tabella seguente riassume questi principi di progettazione.
| Principio di progettazione | Attuazione | Beneficio |
| Guida adeguata | Binari di guida, piastre antiusura | Previene il movimento laterale, garantisce precisione |
| Allineamento corretto | Lavorazioni meccaniche di precisione, spine di centraggio | Previene il grippaggio e l'usura |
| Precarico sufficiente | Spessori, piastre antiusura regolabili | Elimina il gioco, garantisce un movimento fluido |
| Protezione dalla contaminazione | Guarnizioni, coperture, tergicristalli | Impedisce l'ingresso di detriti nel meccanismo |
| Lubrificazione | Raccordi per ingrassaggio, canali dell'olio | Riduce l'attrito, prolunga la vita |
Presso Moldburger Mould Industry Co., Ltd., la nostra fabbrica segue questi principi di progettazione nella produzione delle nostre guide e inserti. Utilizziamo lavorazioni meccaniche di precisione per garantire che tutti i componenti si adattino correttamente. Utilizziamo piastre antiusura e binari di guida di alta qualità per fornire un movimento fluido e preciso. Inoltre incorporiamo guarnizioni e coperchi per proteggere il meccanismo dalla contaminazione. Il nostro obiettivo è fornire guide che funzionino in modo affidabile per tutta la vita dello stampo.
6. Quali specifiche definiscono guide e inserti per stampi di alta qualità?
Le specifiche chiave per le guide e gli inserti dello stampo includono il materiale, la durezza, la tolleranza dimensionale, la finitura superficiale e il rivestimento. La tabella seguente fornisce un riepilogo delle specifiche tipiche dei nostri componenti e inserti per stampi di precisione.
| Specifica | Opzioni | Note |
| Materialee | P20, H13, S7, 420SS, Bronzo | Selezionato in base all'applicazione |
| Durezza | 28 - 32 HRC (P20), 48 - 52 HRC (H13), 54 - 58 HRC (S7) | Maggiore durezza per resistenza all'usura |
| Tolleranza dimensionale | +/- 0,005 mm | Rettifica di precisione per adattarsi |
| Finitura superficiale | Ra 0,2 - 0,4 µm | Superficie liscia per un basso attrito |
| Rivestimento | Nitrurazione, Cromo, TiN, DLC | Selezionato in base ai requisiti di usura |
| Tempi di consegna | 2 - 4 settimane | Dipende dalla complessità e dalla quantità |
Nella nostra fabbrica produciamo componenti e inserti per stampi di precisione per soddisfare queste specifiche e altro ancora. Possiamo personalizzare il materiale, la durezza e il rivestimento per soddisfare le vostre esigenze specifiche. Il nostro sistema di controllo qualità comprende ispezione dimensionale, test di durezza e misurazione della finitura superficiale per garantire che ogni componente soddisfi i nostri elevati standard.
7. Domande frequenti (FAQ)
Domanda 1: Qual è la differenza tra una slitta e un sollevatore in uno stampo?
Risposta: Una slitta si muove lateralmente, perpendicolarmente alla direzione di apertura dello stampo, per formare dei sottosquadri sul lato del pezzo. Un sollevatore si muove ad angolo, in genere per formare sottosquadri all'interno della parte o per facilitare l'espulsione. Entrambi sono meccanismi per formare elementi che non possono essere modellati con un semplice tiro diretto, ma operano in direzioni diverse e vengono utilizzati per geometrie diverse.
Domanda 2: Come determino la corsa richiesta per una diapositiva?
Risposta: La corsa richiesta per una slitta è determinata dalla profondità del sottosquadro più un margine di sicurezza. La slitta deve ritrarsi abbastanza da eliminare completamente il sottosquadro prima che la parte venga espulsa. Come regola generale la corsa dovrebbe essere almeno 5-10 mm maggiore della profondità del sottosquadro. La corsa esatta dipende dalla geometria del pezzo e dal design dello stampo. Il nostro team di ingegneri può aiutarvi a calcolare la corsa richiesta per la vostra applicazione specifica.
Domanda 3: Cosa causa il grippaggio o il bloccaggio di una diapositiva?
Risposta: Una slitta può bloccarsi o bloccarsi per diverse cause: lubrificazione insufficiente, contaminazione da bave di plastica o detriti, disallineamento della slitta o delle guide, precarico insufficiente o usura delle guide e delle piastre antiusura. Una manutenzione regolare, compresa la pulizia e la lubrificazione, può prevenire la maggior parte dei problemi di grippaggio. Se un vetrino si inceppa, deve essere smontato, ispezionato e riparato prima di un ulteriore utilizzo.
Domanda 4: Con quale frequenza è necessario effettuare la manutenzione degli elementi scorrevoli dello stampo?
Risposta: Le guide dello stampo devono essere ispezionate e sottoposte a manutenzione a intervalli regolari, a seconda del volume di produzione e del materiale da stampare. Come linea guida generale, i vetrini dovrebbero essere ispezionati ogni 10.000-50.000 cicli. L'ispezione dovrebbe includere il controllo dell'usura, la verifica dell'allineamento e la lubrificazione delle superfici scorrevoli. La manutenzione preventiva può prolungare la durata della guida e prevenire tempi di fermo imprevisti.
Domanda 5: È possibile adattare le guide a uno stampo esistente?
Risposta: In alcuni casi, le guide possono essere adattate a uno stampo esistente, ma si tratta di un processo complesso che richiede un'attenta progettazione. Lo stampo deve avere spazio sufficiente per il meccanismo di scorrimento e la base dello stampo deve essere modificata per accogliere i perni della camma o i cilindri idraulici. Il retrofit è spesso più costoso e dispendioso in termini di tempo rispetto alla progettazione iniziale della slitta nello stampo. Il nostro team di ingegneri può valutare il vostro stampo e consigliarvi sulla fattibilità del retrofit.
8. Conclusionee
Le slitte svolgono un ruolo fondamentale nel movimento complesso dello stampo consentendo la produzione di parti con sottosquadri, fori laterali, filettature e altre caratteristiche che non possono essere stampate con un semplice stampo di apertura e chiusura. Sono meccanismi di precisione che devono essere progettati, realizzati e mantenuti secondo gli standard più elevati. I materiali, i trattamenti e i principi di progettazione utilizzati nella loro costruzione ne determinano l’affidabilità e la durata. Presso Moldburger Mould Industry Co., Ltd., la nostra fabbrica è specializzata nella produzione di componenti e inserti per stampi di precisione, tra cui guide di scorrimento, blocchi di scorrimento, perni di camma e piastre antiusura. Abbiamo l’esperienza e le attrezzature per produrre componenti di alta qualità che soddisfano i requisiti più esigenti. Il nostro team di ingegneri lavora a stretto contatto con i nostri clienti per garantire che ogni componente sia ottimizzato per la loro specifica applicazione.
Sia che stiate progettando un nuovo stampo o mantenendone uno esistente, vi invitiamo a contattarci per discutere le vostre esigenze. Possiamo fornire campioni, dati tecnici e assistenza alla progettazione. Il nostro impegno per la qualità e la soddisfazione del cliente ci ha reso un partner fidato per produttori di stampi e stampatori in tutto il mondo.
Contatta Moldburger Mould Industry Co., Ltd. oggi stessoper discutere le vostre esigenze di componenti e inserti per stampi di precisione e scoprire come le nostre guide possono migliorare le prestazioni e l'affidabilità dei vostri stampi complessi.