- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Quali componenti della base stampo e delle parti standard sono essenziali per gli stampi a iniezione di precisione?
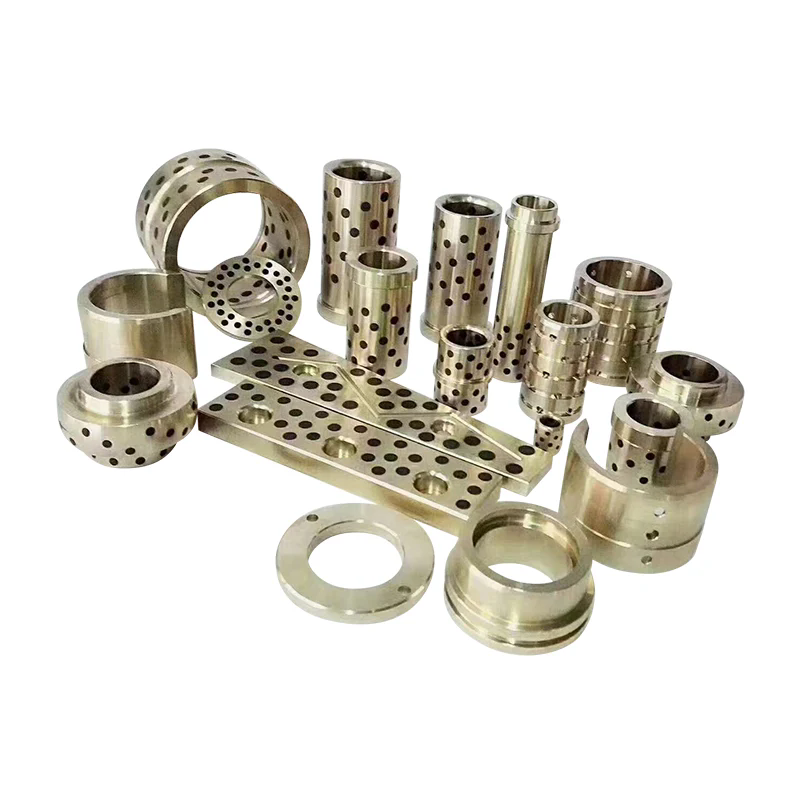
Lo stampaggio a iniezione di precisione non dipende solo dalla cavità e dal nucleo. La base dello stampo fornisce la struttura strutturale che tiene insieme il sistema di stampaggio, mentre i componenti standard controllano l'allineamento, il movimento, il posizionamento e l'espulsione del pezzo. Se questi elementi sono scarsamente abbinati o fabbricati in modo impreciso, possono verificarsi problemi quali bave, usura irregolare, dimensioni delle parti incoerenti, apertura difficile dello stampo e guasto prematuro degli utensili. Selezionando il dirittoBase stampo e parte standardcomponenti è quindi un passo fondamentale nella costruzione di uno stampo a iniezione affidabile.
Un gruppo stampo ben progettato combina materiali adatti per le piastre, lavorazione accurata, sistemi di guida affidabili, componenti dell'espulsore correttamente selezionati e accessori compatibili. La configurazione richiesta varia in base alle dimensioni dello stampo, alle caratteristiche della resina, alla disposizione della cavità, alla pressione di iniezione, al volume di produzione e alle specifiche della macchina per lo stampaggio a iniezione.Moldburger Mold Industry Co., Ltd.fornisce basi di stampi e componenti di stampi di precisione per applicazioni industriali, con specifiche pubblicate riguardanti acciaio P20, acciaio di grado 1.2311, componenti di guida SUJ2 e perni di espulsione SKD61. Comprendere la funzione e i criteri di selezione di ciascun componente aiuta i progettisti di stampi e i team di acquisto a prendere decisioni più informate.
Sommario
1. Quali piastre base dello stampo sono essenziali per uno stampo a iniezione stabile?
2. Quali componenti standard controllano l'allineamento, il movimento e l'espulsione?
3. Come dovrebbero essere valutati i materiali, le tolleranze e la qualità della produzione?
Quali piastre base dello stampo sono essenziali per uno stampo a iniezione stabile?
Una base dello stampo è la struttura di supporto che mantiene la cavità, l'anima, il sistema di guida, il meccanismo di espulsione e altri elementi funzionali nelle posizioni previste. Durante lo stampaggio a iniezione, l'assemblaggio è soggetto a forza di serraggio, pressione di iniezione, aperture e chiusure ripetute e sbalzi termici. La base deve mantenere la stabilità dimensionale in queste condizioni operative. Anche quando la cavità e l'anima sono state lavorate accuratamente, una rigidità insufficiente della piastra o uno scarso allineamento possono influenzare la parte stampata finale.
La disposizione delle piastre dipende dal design dello stampo. Uno stampo convenzionale a due piastre comprende comunemente una piastra di bloccaggio superiore, una piastra cavità, una piastra centrale, una piastra di supporto, blocchi distanziatori, piastre di espulsione e una piastra di bloccaggio inferiore. Utensili più complessi possono richiedere piastre o inserti aggiuntivi per accogliere cursori, sollevatori, canali caldi o soluzioni di espulsione speciali. Ciascuna piastra ha un ruolo meccanico definito e le sue dimensioni dovrebbero essere determinate dalla disposizione dello stampo anziché essere selezionate solo in riferimento alla dimensione nominale dello stampo.
Quali piastre costituiscono l'assieme strutturale principale?
I seguenti componenti vengono comunemente presi in considerazione quando si specifica una base dello stampo:
- Piastra di bloccaggio superiore:Collega il lato fisso dello stampo al piano fisso della pressa ad iniezione. Fornisce la superficie di montaggio per il gruppo stampo superiore e accoglie la boccola del canale di colata dove richiesto.
- Piastra cavità:Supporta l'inserto con cavità o contiene direttamente la lavorazione della cavità. La sua planarità, spessore e rigidità influenzano la coerenza con cui il lato della cavità viene supportato durante il bloccaggio.
- Piastra centrale:Contiene l'inserto centrale o le caratteristiche di formazione del nucleo. Deve mantenere la relazione progettata con la piastra cavità durante cicli di produzione ripetuti.
- Piastra di supporto:Rinforza l'assemblaggio lato nucleo e aiuta a resistere alla flessione sotto la pressione di iniezione. Lo spessore richiesto e la disposizione del supporto dipendono dall'area prevista, dalla disposizione della cavità e dai carichi di stampaggio previsti.
- Blocchi distanziatori:Creare lo spazio necessario per lo spostamento del gruppo dell'eiettore. Le loro dimensioni determinano la corsa di espulsione disponibile e devono consentire uno spazio sufficiente per le parti in movimento.
- Piastra di fissaggio dell'espulsore e piastra dell'espulsore:Tenere e guidare i perni di espulsione, i manicotti e gli altri elementi di espulsione. Il loro movimento dovrebbe rimanere parallelo e privo di interferenze.
- Piastra di bloccaggio inferiore:Collega il lato mobile dello stampo alla piastra mobile e fornisce l'interfaccia di montaggio e supporto richiesta.
Queste piastre funzionano come un sistema meccanico collegato. Ad esempio, l'aumento dello spessore di una piastra di supporto può migliorare la resistenza alla deflessione, ma influisce anche sull'altezza complessiva dello stampo e sullo spazio disponibile della macchina. Allo stesso modo, la modifica dell'altezza del blocco spaziatore può influenzare la corsa dell'espulsore e lo spazio disponibile per i componenti di ritorno. Una revisione del progetto dovrebbe quindi considerare l'intera pila di piatti, non trattare ogni piatto come un articolo di acquisto indipendente.
Quali specifiche di materiale e durezza sono rilevanti?
La selezione del materiale dovrebbe riflettere le esigenze meccaniche poste su ciascuna piastra. Le informazioni sulla base dello stampo ProSeries pubblicate da Moldburger Mold Industry Co., Ltd. identificano l'acciaio pretemprato P20 e l'acciaio di grado 1.2311 come opzioni di materiale di base. La durezza indicata è compresa tra 28 e 32 HRC, con una resistenza alla trazione compresa tra 965 e 1200 N/mm² e un carico di snervamento minimo di 800 N/mm². Questi valori forniscono un riferimento per valutare la configurazione ProSeries dichiarata, ma gli acquirenti devono confermare il certificato del materiale e le specifiche applicabili all'ordine esatto.
| Componente | Materiale pubblicato | Durezza pubblicata | Condizioni superficiali elencate |
| Piastre di bloccaggio A e B | P20/1.2311 | Da 28 a 32 HRC | Rettificato e lucidato |
| Piastra di supporto S | Acciaio al carbonio 1045 | Da 18 a 22 HRC | Terra |
| Alloggiamento dell'eiettore C e D | P20/1.2311 | Da 28 a 32 HRC | Terra |
| Colonne guida e boccole | Acciaio per cuscinetti SUJ2 | da 58 a 62 HRC | Temprato e rettificato |
| Perni di espulsione | Acciaio per utensili SKD61 / H13 | Da 48 a 52 HRC | Rettifica di precisione |
Per uno stampo per uso generale, il P20 viene spesso scelto perché offre un equilibrio pratico tra lavorabilità, lucidabilità e prestazioni meccaniche. Gli utensili sottoposti a sollecitazioni più elevate possono richiedere un tipo di acciaio diverso o una disposizione di supporto più sostanziale. La scelta del materiale dovrebbe tenere conto anche della resina da stampaggio. Le plastiche rinforzate con fibra di vetro, ad esempio, possono aumentare l’usura abrasiva sulle superfici dello stampo e sui componenti in movimento. Gli ambienti di lavorazione corrosivi o sensibili all'umidità possono richiedere materiali resistenti alla corrosione in aree selezionate.
Come devono essere adattate le dimensioni del basamento alla macchina?
La compatibilità fisica è importante tanto quanto la qualità dei materiali. La base dello stampo deve rientrare nelle dimensioni della piastra della macchina e nella spaziatura delle colonne, mentre l'anello di posizionamento, i fori di montaggio, l'altezza complessiva e l'interfaccia dell'espulsore devono corrispondere alle specifiche della macchina. Il progettista dello stampo deve inoltre considerare la luce diurna disponibile, la corsa massima di apertura, lo spessore minimo dello stampo e la capacità di chiusura della macchina.
La matrice delle dimensioni pubblicata da ProSeries fornisce cinque configurazioni di riferimento. Le figure seguenti descrivono le dimensioni della piastra elencate e l'altezza complessiva, non una gamma di dimensioni universali per ogni base di stampo personalizzata.
| Dimensione della base | Uno spessore della piastra | Spessore della piastra B | Spessore della piastra S | Altezza totale |
| 1515 | 50 mm | 50 mm | 25 mm | 146 mm |
| 2020 | 60 mm | 60 mm | 30 mm | 181 mm |
| 2525 | 70 mm | 70 mm | 35 mm | 216 mm |
| 3030 | 80 mm | 80 mm | 40 mm | 251 mm |
| 3535 | 90 mm | 90 mm | 45 mm | 286 mm |
Durante la revisione di un preventivo, il nostro team di ingegneri dovrebbe ricevere il disegno dello stampo, il modello della macchina, le informazioni sulla resina, la disposizione delle cavità e il volume di produzione previsto. Questi dettagli aiutano a stabilire se una configurazione standard è appropriata o se lo spessore della piastra, le posizioni dei supporti, i layout di raffreddamento o i dettagli di montaggio necessitano di modifiche. Moldburger Mould Industry Co., Ltd. fornisce opzioni di basi di stampo per applicazioni di stampaggio a iniezione e gli acquirenti devono confermare il disegno finale e il programma dei materiali prima dell'inizio della produzione.
Quali componenti standard controllano l'allineamento, il movimento e l'espulsione?
I componenti standard sono spesso più piccoli delle piastre dello stampo principale, ma la loro influenza sulla ripetibilità è sostanziale. Guidano il movimento di apertura e chiusura, mantengono le metà dello stampo nella relazione prevista, rilasciano il prodotto stampato e proteggono i gruppi in movimento da spostamenti indesiderati. Uno stampo può avere una base rigida e una cavità lavorata con precisione pur producendo parti incoerenti se i suoi componenti di guida o di espulsione non sono specificati in modo corretto.
La selezione dei componenti standard dovrebbe iniziare con i requisiti di movimento e funzionali dello stampo. Un semplice stampo a due piastre può utilizzare una disposizione convenzionale di colonne di guida e boccole con perni di espulsione. Uno stampo con nervature profonde, caratteristiche cilindriche, sottosquadri o superfici estetiche delicate potrebbe necessitare di manicotti di espulsione, sollevatori, piastre antiusura o elementi di guida e bloccaggio aggiuntivi. Il numero e la disposizione di questi componenti dovrebbero essere determinati durante la progettazione dello stampo.
Perché le colonne di guida e le boccole di guida sono essenziali?
Le colonne di guida e le boccole di guida controllano la posizione relativa delle metà mobili e fisse dello stampo durante l'apertura e la chiusura. Il loro scopo è guidare l'assemblaggio nella posizione corretta prima che la cavità e il nucleo si incontrino. Una guida accurata aiuta a ridurre il contatto irregolare, a proteggere le superfici di divisione e a mantenere un allineamento ripetibile durante numerosi cicli di stampaggio.
Un tipico sistema di guida prevede colonne temprate installate su un lato dello stampo e boccole corrispondenti installate sull'altro. L'accoppiamento tra i due componenti deve consentire un movimento fluido limitando al tempo stesso un eccessivo gioco laterale. Uno spazio troppo ampio può consentire movimenti indesiderati e aumentare il rischio di disallineamento. Un accoppiamento troppo stretto può causare attrito, generazione di calore, rigature o grippaggi, soprattutto quando la lubrificazione è inadeguata o lo stampo è esposto a contaminazione.
La specifica ProSeries pubblicata identifica l'acciaio per cuscinetti SUJ2 per pilastri e boccole di guida, con una durezza compresa tra 58 e 62 HRC e una finitura temprata e rettificata. Questo è un riferimento significativo al materiale e alla durezza per la configurazione elencata. Tuttavia, gli acquirenti dovrebbero anche controllare il diametro effettivo del pilastro, la lunghezza di lavoro, la lunghezza della boccola, la classe di adattamento, la ruvidità superficiale, la disposizione di lubrificazione e le tolleranze dimensionali sul disegno del componente.
I sistemi di guida dovrebbero essere progettati in base alle dimensioni e al peso dello stampo. Gli stampi di grandi dimensioni potrebbero richiedere elementi di guida aggiuntivi o funzionalità di allineamento supplementari per gestire il carico irregolare. Negli stampi con azioni laterali, il progettista deve inoltre garantire che le colonne di guida, i perni angolari, i cursori e i blocchi di bloccaggio non interferiscano durante la sequenza di apertura. Il sistema di guida deve essere ispezionato per verificarne l'usura e le condizioni di lubrificazione durante la manutenzione programmata dello stampo.
In che modo i perni e i manicotti dell'espulsore influiscono sul rilascio delle parti?
Il sistema di espulsione rimuove il componente stampato dall'anima dopo il raffreddamento e l'apertura dello stampo. I perni di espulsione vengono comunemente utilizzati per spingere contro aree adatte della parte, mentre i manicotti di espulsione sono utili attorno a sporgenze cilindriche o perni centrali dove è richiesta una superficie di contatto circostante. La scelta dipende dalla geometria della parte, dallo spessore della parete, dall'angolo di sformo, dal ritiro del materiale e dalla posizione dei segni di espulsione accettabili.
Il posizionamento dei perni dell'estrattore è una decisione di progettazione, non semplicemente una questione di distribuzione uniforme dei perni. La forza deve essere applicata alle aree in grado di sopportare il carico di espulsione senza lasciare segni visibili, distorsioni o sbiancamento da stress. Pareti sottili e nervature strette possono richiedere una disposizione di espulsione diversa rispetto alle sezioni strutturali spesse. Se la parte fa presa saldamente sul nucleo, il progettista potrebbe dover aumentare l'area di espulsione effettiva o rivedere lo sformo e la finitura superficiale invece di fare affidamento su pochi perni fortemente caricati.
I perni di espulsione devono essere diritti, montati correttamente e sufficientemente supportati. Una lunghezza eccessiva non supportata può aumentare il rischio di piegamento. Un'altezza errata del perno può creare segni o un rilascio irregolare, mentre uno scarso allineamento può causare lo sfregamento del perno contro il suo foro. I manicotti dell'espulsore richiedono un'attenzione simile alla concentricità e al gioco di funzionamento perché funzionano attorno a un perno centrale e possono essere esposti a carichi laterali durante l'espulsione.
Per la configurazione ProSeries pubblicata, il materiale del perno di espulsione elencato è acciaio per utensili SKD61 H13, con una durezza compresa tra 48 e 52 HRC e una finitura rettificata di precisione. Queste specifiche devono essere considerate come un riferimento per la configurazione del prodotto dichiarata piuttosto che come un presupposto che ogni perno o manicotto dell'espulsore utilizzi lo stesso grado. Gli acquirenti devono confermare il diametro, la lunghezza, il tipo della testa, la geometria della punta, la durezza e qualsiasi rivestimento speciale o trattamento superficiale richiesto per l'applicazione.
Quali altri componenti completano il sistema di movimentazione dello stampo?
Potrebbero essere necessari diversi componenti aggiuntivi per ottenere un funzionamento affidabile dello stampo. Il loro utilizzo dipende dall'architettura dello stampo e dal tipo di prodotto stampato.
- Perni di ritorno:Aiuta a riportare il gruppo dell'espulsore nella sua posizione originale mentre lo stampo si chiude. La loro lunghezza e disposizione dei contatti devono adattarsi al design della piastra di espulsione.
- Molle:Fornire forza di ritorno o movimento controllato nei meccanismi selezionati. La scelta della molla dovrebbe considerare il carico di lavoro, l'intervallo di compressione, la durata alla fatica, la temperatura operativa e lo spazio di installazione disponibile.
- Anello di posizionamento:Posiziona lo stampo rispetto all'ugello della macchina per iniezione e all'apertura di posizionamento. Le sue dimensioni devono corrispondere all'interfaccia della macchina e alla disposizione della materozza dello stampo.
- Boccola di colata:Fornisce il percorso di ingresso della plastica fusa dall'ugello della macchina al sistema di canali dello stampo. Il raggio dell'ugello, le dimensioni dell'orifizio e la geometria della sede devono essere compatibili.
- Piastre antiusura:Proteggi le superfici di contatto scorrevoli in aree come i cursori e altri meccanismi mobili dello stampo. Possono essere sostituiti quando l'usura raggiunge un livello inaccettabile, contribuendo a proteggere le strutture dello stampo più costose.
- Accessori guida:Può includere guide, arresti e componenti di allineamento aggiuntivi per layout di stampi specifici. La configurazione esatta dovrebbe seguire il disegno dello stampo approvato.
- Blocchi e componenti limite:Controlla le fasi selezionate del movimento dello stampo o fornisci funzioni di posizionamento nei progetti che le richiedono.
- Guarnizioni e tappi:Supportare i requisiti del canale di raffreddamento e del circuito del fluido ove specificato dal progetto dello stampo. Il materiale e la pressione nominale devono essere adatti alle condizioni operative.
Non tutti gli stampi richiedono tutti i componenti di questo elenco. Ad esempio, uno stampo di base potrebbe non aver bisogno di sollevatori o blocchi di bloccaggio complessi, mentre uno stampo con sottosquadri laterali può dipendere da cursori, perni angolari e piastre di usura per completare la sequenza di movimento. L'elenco dei componenti deve essere generato dal disegno di assieme dello stampo e dalla distinta dei materiali, assegnando a ciascuna parte una funzione chiara e un numero di riferimento.
Moldburger Mould Industry Co., Ltd. elenca pilastri di guida e piastre antiusura, guide e altri accessori per stampi, perni di estrazione e manicotti di estrazione tra le categorie di componenti dello stampo. Quando si acquistano queste parti, le nostre specifiche di acquisto dovrebbero identificare il tipo di componente, il numero di disegno, il materiale, la durezza, le dimensioni, il trattamento superficiale e la quantità. Ciò riduce l'ambiguità tra componenti visivamente simili che potrebbero avere requisiti funzionali diversi.
Come dovrebbero essere valutati i materiali, le tolleranze e la qualità della produzione?
La precisione non è stabilita soltanto dal nome del materiale o dall'elenco delle macchine. È il risultato di una relazione controllata tra requisiti di progettazione, condizioni delle materie prime, processi di lavorazione, trattamento termico, rettifica, assemblaggio e ispezione. Un componente può soddisfare le sue dimensioni nominali ma avere comunque prestazioni scadenti se la sua planarità, parallelismo, concentricità, durezza o finitura superficiale non sono adatte all'applicazione. Gli acquirenti dovrebbero quindi valutare i requisiti di produzione e ispezione insieme alle specifiche del prodotto.
Come dovrebbero essere abbinati i tipi di acciaio alle funzioni dei componenti?
I diversi componenti dello stampo sono soggetti a diverse forme di stress meccanico e usura. Una piastra di grandi dimensioni deve fornire supporto strutturale e mantenere la sua geometria. Un pilastro di guida subisce ripetuti contatti striscianti. L'estrattore è esposto a forza di compressione, attrito e movimenti ripetuti. La selezione di un materiale per ogni componente ignorerebbe queste diverse condizioni operative.
Le informazioni sul prodotto pubblicate da Moldburger Mould Industry Co., Ltd. identificano diverse opzioni di acciaio per applicazioni con basi di stampo, tra cui P20, 4140, H13, acciaio inossidabile e S7. Le descrizioni elencate associano P20 ad applicazioni di stampi per uso generale e buona lavorabilità, 4140 a resistenza e tenacità, H13 con resistenza al calore, acciaio inossidabile con resistenza alla corrosione e S7 con resistenza agli urti. Si tratta di riferimenti di selezione, non di garanzie intercambiabili. Il grado corretto dipende dal componente, dalla resina, dalla temperatura di lavorazione, dall'usura prevista e dai requisiti di manutenzione.
Ad esempio, P20 può essere adatto per molte lastre per uso generale, mentre H13 è spesso preso in considerazione laddove esigenze termiche più elevate o condizioni di usura specifiche ne giustificano l'uso. Un grado inossidabile può essere rilevante in applicazioni in cui la resistenza alla corrosione è importante, ma il grado esatto e il trattamento termico necessitano ancora di conferma. L'acquirente dovrà inoltre distinguere tra il materiale di base della piastra e i materiali utilizzati per inserti, elementi di guida, espulsori e componenti soggetti ad usura.
Il trattamento termico è un'altra considerazione importante. La durezza influisce sulla resistenza all'impronta e all'usura, ma la durezza da sola non descrive la tenacità, la stabilità dimensionale o la resistenza alla fessurazione. Se un componente viene indurito dopo una lavorazione di sgrossatura, il piano di produzione dovrebbe tenere conto della possibile distorsione e della necessità di rettifica di finitura. Per i componenti che richiedono accoppiamenti ravvicinati, l'ispezione dovrebbe avvenire dopo le fasi finali di lavorazione meccanica e trattamento termico, non solo prima.
Quali tolleranze dimensionali meritano la massima attenzione?
Non tutte le dimensioni sul disegno di uno stampo hanno la stessa importanza funzionale. La lunghezza e la larghezza complessive di una piastra possono avere una tolleranza relativamente ampia, mentre i fori guida, le caratteristiche di posizionamento, le tasche degli inserti e le interfacce di scorrimento possono richiedere un controllo molto più attento. Un utile piano di ispezione identifica le dimensioni critiche per il funzionamento e definisce come verranno misurate.
Le aree tipiche che richiedono attenzione includono:
- Planarità e parallelismo della piastra:Influenza il modo in cui lo stampo si chiude e il modo in cui i carichi di bloccaggio vengono distribuiti nell'assieme.
- Posizione del foro guida:Determina la relazione tra il sistema di guida e le piastre cavità e nucleo.
- Diametro e rettilineità della colonna guida:Influisce sull'adattamento alla corsa, sull'attrito e sull'allineamento ripetibile.
- Dimensioni tasca inserto:Determinare se gli inserti con cavità e nucleo possono essere posizionati e trattenuti correttamente.
- Posizione e diametro del foro dell'espulsore:Influiscono sul movimento del perno e sul rischio di sfregamento o grippaggio.
- Condizioni della superficie di divisione:Influisce sulla chiusura dello stampo e sul rischio di bave causate da cattivo contatto o danneggiamento.
- Caratteristiche di montaggio e posizionamento:Deve corrispondere alla macchina per iniezione e al design dello stampo approvato.
La pagina della base dello stampo ProSeries elenca la lavorazione CNC per piastre e componenti e descrive l'approccio di produzione inteso a ottenere un allineamento e un adattamento accurati. Una pagina separata delle specifiche di costruzione dello stampo elenca una gamma di dimensioni standard da 150 mm x 150 mm a 600 mm x 600 mm, una finitura superficiale standard di Ra 0,4 micrometri e una tolleranza di più o meno 0,01 mm sulle dimensioni critiche. Queste cifre appartengono alle specifiche pubblicate e non devono essere applicate automaticamente a ogni serie di basi di stampo o a singoli componenti.
Un'altra pagina di base dello stampo a iniezione elenca un diverso insieme di dimensioni standard, informazioni sulla finitura superficiale e serie di modelli. Poiché le pagine dei prodotti pubblicate possono descrivere diverse configurazioni, gli acquirenti devono richiedere un disegno consolidato e una scheda tecnica per il modello selezionato. Il preventivo finale dovrebbe indicare quale tolleranza si applica a ciascuna dimensione critica, come viene misurata la rugosità superficiale e se i registri di ispezione vengono forniti con l'ordine.
Quali processi di produzione e ispezione supportano la ripetibilità?
La capacità di lavorazione è rilevante solo quando è collegata alle dimensioni e alle caratteristiche richieste dal progetto dello stampo. La fresatura e la foratura CNC vengono utilizzate per produrre profili di piastre, fori, tasche e caratteristiche di montaggio. La rettifica di precisione può migliorare la planarità, il parallelismo e le condizioni della superficie. L'elettroerosione a filo può essere utilizzata per profili o caratteristiche difficili da produrre mediante il taglio convenzionale. Potrebbe essere necessario un trattamento termico per ottenere la durezza specificata, mentre l'ispezione dimensionale verifica se la parte finita è conforme al disegno.
Il profilo aziendale di Moldburger Mould Industry Co., Ltd. elenca macchine CNC di Makino, Dawei e FANUC, macchine per elettroerosione di Makino e Sodick, macchine alimentatrici a filo lento, smerigliatrici Okamoto, torni e apparecchiature di misurazione a coordinate Hexagon. Riferisce inoltre un team di 30 ingegneri progettisti e oltre 100 professionisti e personale tecnico. Queste risorse pubblicate indicano la gamma di attrezzature e personale descritti dall'azienda, mentre il processo utilizzato per un singolo ordine deve essere confermato rispetto al piano di produzione effettivo.
Una macchina di misura a coordinate può essere utilizzata per ispezionare le caratteristiche geometriche e confrontare le posizioni misurate con il disegno tecnico. Per dimensioni più semplici, possono essere appropriati calibri calibrati, micrometri, alesametri, misuratori di altezza e strumenti per la rugosità superficiale. Il metodo di ispezione deve essere selezionato in base alla tolleranza e alla geometria da controllare. Un risultato di misurazione è significativo solo se lo strumento dispone di una risoluzione adeguata, di uno stato di calibrazione e di una procedura di misurazione definita.
La documentazione di qualità dovrebbe idealmente includere un certificato del materiale, un rapporto sulla durezza dove specificato, i risultati delle ispezioni dimensionali per le caratteristiche critiche e le registrazioni di qualsiasi processo speciale richiesto dal disegno. Per ordini ripetuti, conservare i disegni approvati e i criteri di ispezione aiuta a mantenere la coerenza tra i lotti. Se un componente è destinato a sostituire una parte esistente, l'acquirente deve fornire il disegno originale o un campione verificato e identificare eventuali modifiche rispetto alla revisione precedente.
Come possono gli acquirenti ridurre i rischi di approvvigionamento e assemblaggio?
I team di approvvigionamento spesso confrontano i componenti dello stampo in base al prezzo unitario e ai tempi di consegna. Questi fattori sono importanti, ma dovrebbero essere valutati rispetto alla compatibilità, ai requisiti di ispezione e al costo dell’interruzione della produzione. Un componente di guida a basso costo che si usura prematuramente può portare a problemi di allineamento, lavori di manutenzione e parti stampate scartate. Un componente specificato correttamente può avere un prezzo di acquisto più elevato ma offrire un migliore valore del ciclo di vita se riduce i tempi di inattività e la frequenza di sostituzione.
Prima di effettuare un ordine, utilizzare i seguenti punti di revisione tecnica:
- Confermare il tipo di stampo, la disposizione delle piastre e l'interfaccia della macchina.
- Fornire il disegno di assieme dello stampo e i disegni dei componenti più recenti approvati.
- Identificare i gradi dei materiali, i requisiti di durezza e le condizioni di trattamento termico.
- Specificare dimensioni critiche, tolleranze geometriche e rugosità superficiale.
- Confermare se i componenti devono seguire DME, HASCO, FUTABA o un altro standard indicato.
- Verificare l'intercambiabilità con le parti dello stampo esistenti e i componenti sostitutivi previsti.
- Concordare i documenti di ispezione, i requisiti di imballaggio, identificazione e tracciabilità.
- Rivedere il programma di consegna in relazione alla lavorazione meccanica, al trattamento termico, alla rettifica e all'ispezione finale.
Le informazioni sullo stampo a iniezione pubblicate dal fornitore fanno riferimento alla compatibilità DME, HASCO e FUTABA. Gli acquirenti devono comunque identificare le serie standard specifiche e le dimensioni richieste. La frase "standard internazionale" non è sufficiente da sola perché sistemi diversi possono utilizzare dimensioni, adattamenti e convenzioni dei componenti diversi. I nostri documenti tecnici di acquisto dovrebbero specificare lo standard, il codice articolo e la revisione laddove sia richiesta l'intercambiabilità.
Per i progetti personalizzati, Moldburger Mould Industry Co., Ltd. può essere valutata in base alla sua capacità di rivedere i disegni, produrre la configurazione richiesta di piastre e componenti e fornire informazioni pertinenti sulla qualità. Il nostro coordinamento di fabbrica dovrebbe concentrarsi sulla risoluzione delle questioni tecniche prima della produzione, in particolare quando l'ordine include dimensioni non standard o componenti sostitutivi. Un chiaro processo di approvazione aiuta a prevenire revisioni evitabili dopo l'inizio della lavorazione.
Conclusione
Uno stampo a iniezione di precisione si basa su una base dello stampo stabile e su un set coordinato di componenti standard. Piastre di bloccaggio, piastre cavità e nucleo, piastre di supporto, blocchi distanziatori e alloggiamenti degli estrattori forniscono la base strutturale. Colonne di guida, boccole, perni di espulsione, manicotti, perni di ritorno, anelli di posizionamento, boccole di colata e componenti soggetti ad usura supportano un movimento accurato e un rilascio affidabile delle parti. La selezione dei materiali, il controllo dimensionale, la compatibilità della macchina e i registri di ispezione determinano se questi componenti funzionano insieme come previsto.
Moldburger Mold Industry Co., Ltd.offre soluzioni basate su stampi e componenti standard supportate da specifiche dei materiali pubblicate, risorse di lavorazione e apparecchiature di ispezione. Se stai sviluppando un nuovo stampo a iniezione o stai cercando componenti sostitutivi, invia al nostro team i tuoi disegni, i requisiti dei materiali, i dettagli della macchina e le condizioni di produzione previste. Richiedi una revisione tecnica e un preventivo per identificare una configurazione adatta al tuo progetto di utensili.
Domande frequenti
D: Qual è la differenza tra uno stampo base e i componenti standard dello stampo?
R: Uno stampo base è l'insieme strutturale di piastre ed elementi di supporto che sostengono la cavità, l'anima, il sistema di guida e il meccanismo di espulsione. I componenti standard dello stampo sono le parti funzionali installate all'interno o attorno all'assieme, come pilastri di guida, boccole di guida, perni di espulsione, manicotti di espulsione, perni di ritorno, anelli di posizionamento e boccole di canale di colata. La base dello stampo fornisce supporto strutturale, mentre i componenti standard controllano l'allineamento, il movimento, il posizionamento e il rilascio della parte. Entrambi devono essere specificati insieme per ottenere un funzionamento affidabile dello stampo.
D: Quale acciaio viene comunemente utilizzato per le basi degli stampi a iniezione di precisione?
R: Gli acciai pretemprati P20 e 1.2311 sono comunemente utilizzati per piastre base stampo per uso generale perché offrono una combinazione pratica di lavorabilità e prestazioni meccaniche. Altri gradi possono essere selezionati in base all'applicazione. Ad esempio, 4140 è associato a resistenza e tenacità, H13 alla resistenza al calore, acciaio inossidabile alla resistenza alla corrosione e S7 alla resistenza agli urti. La scelta finale dovrebbe considerare la struttura dello stampo, la resina, la temperatura operativa, le condizioni di usura, la durezza richiesta e la documentazione del materiale del fornitore.
D: Perché i pilastri di guida e le boccole sono importanti per la precisione dello stampo a iniezione?
R: I pilastri di guida e le boccole controllano la posizione relativa delle due metà dello stampo durante l'apertura e la chiusura dello stampo. I componenti correttamente abbinati aiutano la cavità e il nucleo a incontrarsi nella posizione prevista, riducendo i movimenti indesiderati e proteggendo le superfici di separazione. Il diametro, la rettilineità, l'adattamento, la durezza, la finitura superficiale e i requisiti di lubrificazione influenzano tutti le prestazioni. Un gioco eccessivo può contribuire al disallineamento, mentre un accoppiamento troppo stretto può causare attriti, rigature o grippaggi durante operazioni ripetute.
D: Come devono essere selezionati gli estrattori per uno stampo a iniezione di plastica?
R: I perni di espulsione devono essere selezionati in base alla geometria della parte stampata, allo spessore della parete, al ritiro del materiale, allo sformo e alla resistenza all'espulsione prevista. Le loro posizioni di contatto dovrebbero distribuire la forza di rilascio senza causare segni visibili o distorsioni delle parti. Il diametro del perno, la lunghezza, il tipo della testa, la geometria della punta, la durezza e l'adattamento all'interno della piastra di espulsione devono essere controllati rispetto al disegno dello stampo. I manicotti di espulsione possono essere più adatti attorno a sporgenze cilindriche o perni centrali dove è necessaria una superficie di contatto circostante.
D: Quali informazioni devono fornire gli acquirenti quando ordinano uno stampo base personalizzato?
R: Gli acquirenti devono fornire il disegno più recente dell'assieme dello stampo, le dimensioni della piastra, il modello della macchina, la spaziatura delle colonne, i dettagli della piastra, l'anello di posizionamento e i requisiti di montaggio, l'interfaccia dell'espulsore, la disposizione delle cavità, il tipo di resina e le condizioni di produzione previste. L'ordine dovrebbe inoltre specificare la qualità dei materiali, la durezza, le tolleranze critiche, la finitura superficiale, gli standard applicabili e i documenti di ispezione richiesti. Fornire queste informazioni prima del preventivo aiuta il produttore a valutare la compatibilità, identificare requisiti di lavorazione speciali e ridurre il rischio di problemi dimensionali o di assemblaggio.