- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
In che modo le diverse configurazioni della base stampo e delle parti standard influiscono sull'assemblaggio dello stampo?
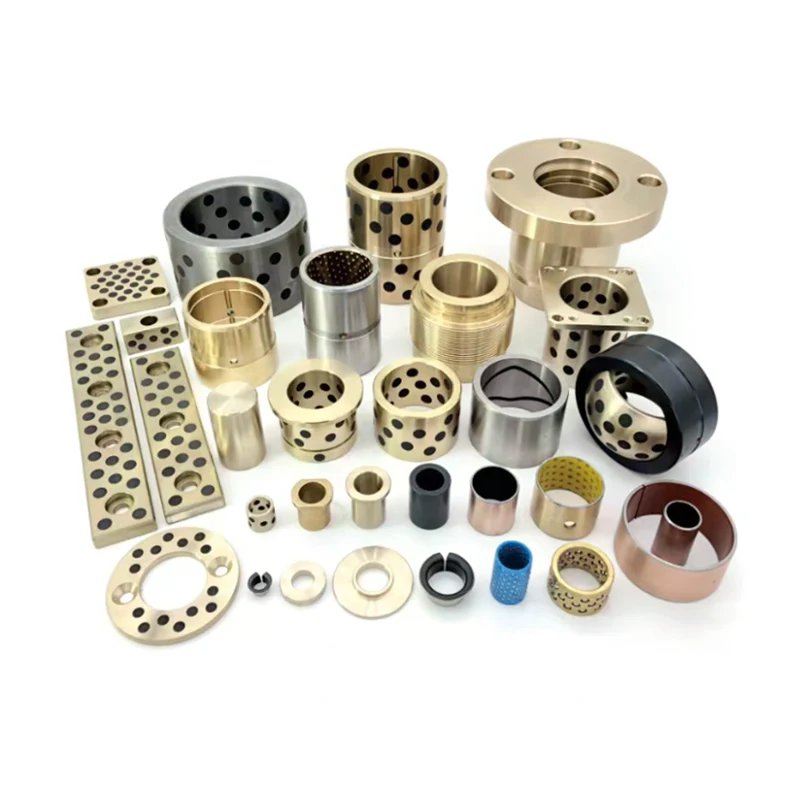
Due stampi possono utilizzare lo stesso design della cavità e lo stesso processo di stampaggio, ma uno si assembla in quattro giorni e l'altro in tre settimane. La differenza spesso non è il lavoro della cavità. È ilBase stampo e parte standardconfigurazione. La base dello stampo determina la pila di piastre, la disposizione dei pilastri di guida, il sistema di espulsione, il meccanismo di ritorno e l'interfaccia di montaggio. Le parti standard determinano il modo in cui questi elementi si collegano, come vengono regolati e con quanta facilità possono essere sostituiti. Quando queste configurazioni vengono selezionate senza tenere conto dell'assemblaggio, il costruttore di stampi dedica tempo a rielaborare le tasche, spessorare le piastre, allineare le piastre di estrazione e correggere le interfacce non corrispondenti. Quando vengono selezionati pensando all'assemblaggio, lo stampo si assembla in una sequenza prevedibile, le regolazioni sono minime e l'accesso per la manutenzione è semplice.
Questa guida è stata scritta per i team di approvvigionamento che acquistano base stampo e set di parti standard per l'assemblaggio di stampi. Spiega come le diverse configurazioni influiscono sulla sequenza di assemblaggio, sullo stack di tolleranza, sul tempo di regolazione e sull'accesso per la manutenzione. Ogni sezione affronta l'argomento da un'angolazione diversa: le decisioni imposte dalla base dello stampo, il tempo impiegato dalle tolleranze standard delle parti, le interfacce che creano il rischio più elevato, il modo in cui i materiali e lo spessore della lamiera influiscono sull'allineamento e le domande che gli acquirenti dovrebbero porre a un fornitore prima di effettuare un ordine. Il contenuto ha lo scopo di aiutare gli acquirenti a specificare configurazioni che riducono il rischio di assemblaggio anziché trasferirlo al costruttore di stampi. Il nostro stabilimento presso Moldburger Mould Industry Co., Ltd. fornisce set di parti standard e base stampo per l'assemblaggio di stampi e le indicazioni riportate di seguito riflettono i problemi di assemblaggio riscontrati in tale lavoro.
Sommario
- 1. Quali decisioni impone la configurazione della base stampo durante l'assemblaggio?
- 2. In che modo le tolleranze standard delle parti influiscono sui tempi di assemblaggio e di rilavorazione?
- 3. Quali interfacce di parti standard creano il rischio di assemblaggio più elevato?
- 4. In che modo i materiali della base dello stampo e lo spessore della piastra influiscono sull'allineamento e sulla stabilità?
- 5. In che modo gli acquirenti dovrebbero confrontare i fornitori di base stampo e di parti standard per quanto riguarda la preparazione dell'assemblaggio?
- 6. Conclusione
- 7. Domande frequenti (FAQ)
1. Quali decisioni impone la configurazione della base stampo durante l'assemblaggio?
Una configurazione di base stampo e parte standard impone una sequenza di decisioni di assemblaggio prima che la prima piastra venga posizionata sul banco. La decisione più elementare riguarda il tipo di base stampo: a due piastre, a tre piastre o una pila non standard. Uno stampo base a due piastre è il più semplice da assemblare perché la pila di piastre è corta e la disposizione dei pilastri di guida è diretta. Uno stampo a tre piastre aggiunge una piastra di scorrimento e una seconda interfaccia di apertura, il che significa più pilastri di guida, più molle di ritorno e una relazione di temporizzazione più complessa tra le piastre. Una pila non standard può ospitare un sistema di guida speciale o un'azione laterale, ma richiede anche piastre personalizzate e interfacce di parti standard personalizzate che aumentano il tempo di assemblaggio.
La seconda decisione riguarda la disposizione della piastra. La piastra A, la piastra B, le piastre di espulsione e le piastre di supporto devono essere dimensionate in base alla cavità e al sistema di espulsione. Se l'area della piastra di espulsione è troppo piccola per il numero di perni di espulsione, è necessario riposizionare i perni o sostituire la piastra di espulsione. Se la spaziatura dei pilastri guida è troppo stretta per la disposizione della cavità, lo stampo deve essere riprogettato. La tabella seguente mappa le principali scelte di configurazione della base di stampo in base alle relative conseguenze sull'assemblaggio.
| Scelta della configurazione | Conseguenza dell'Assemblea | Domanda sugli appalti |
| Due piastre contro tre piastre | Tre piastre aggiungono piastra di scorrimento e interfaccia di guida aggiuntiva | Il sistema di canali viene confermato prima di ordinare lo stampo? |
| Stack standard e non standard | Non standard richiede piastre personalizzate e accoppiamenti di parti personalizzate | Le piastre personalizzate sono dimensionate e tollerate? |
| Disposizione dei pilastri guida | Determina l'allineamento della piastra e la sequenza di assemblaggio | Il layout è compatibile con il layout della cavità e dell'eiettore? |
| Dimensioni della piastra di espulsione | Determina il numero e il posizionamento dei perni di espulsione | Lo schema di espulsione è definito prima dell'ordine della piastra? |
| Disposizione della molla di ritorno | Determina il ritorno e la sicurezza della piastra | Sono specificati gli alloggiamenti delle molle e il precarico? |
| Interfaccia di montaggio | Determina l'adattamento alla piastra della macchina per lo stampaggio | Lo schema delle fessure dell'anello di posizionamento e del morsetto è confermato? |
La terza decisione riguarda il sistema di espulsione. La piastra di espulsione, i perni di espulsione, i perni di ritorno e le molle devono essere selezionati in set. Un set non corrispondente produce grippaggi, espulsione irregolare o usura prematura. La quarta decisione riguarda il circuito dell'acqua e dell'aria. La posizione delle linee dell'acqua e dell'aria deve essere pianificata prima della foratura delle piastre. Una modifica tardiva al layout di raffreddamento può richiedere la sostituzione della piastra, ritardando l'intero assemblaggio. La quinta decisione riguarda la disposizione di sollevamento e movimentazione. Uno stampo di grandi dimensioni senza i punti di sollevamento corretti è difficile da assemblare in modo sicuro e potrebbe richiedere modifiche all'attrezzatura che allungano i tempi.
Il nostro team di ingegneri presso Moldburger Mold Industry Co., Ltd. collabora con gli acquirenti per bloccare queste decisioni prima che venga rilasciato l'ordine della base stampo e delle parti standard. Esaminiamo il layout della piastra, la spaziatura dei pilastri di guida, il modello dell'espulsore e l'interfaccia di montaggio rispetto al design della cavità e all'interfaccia della macchina. L'obiettivo è evitare che la base dello stampo arrivi e il team di assemblaggio scopra che la piastra di espulsione non è in grado di accogliere la disposizione dei perni richiesta. Una breve revisione prima dell'ordine è meno costosa di una sostituzione della piastra dopo l'ordine.
2. In che modo le tolleranze standard delle parti influiscono sui tempi di assemblaggio e di rilavorazione?
Le tolleranze delle parti standard influiscono sui tempi di assemblaggio perché ogni interfaccia tra una parte standard e la base dello stampo o tra due parti standard richiede un adattamento. Una colonna di guida leggermente sovradimensionata non entrerà nella boccola di guida senza forza. Un perno di ritorno leggermente sottodimensionato non manterrà la piastra di espulsione nella posizione corretta. Un perno di espulsione leggermente lungo segnerà la parte o precaricherà la piastra di espulsione. Il team di assemblaggio dedica tempo a misurare, alesare, spessorare o sostituire le parti per ottenere l'adattamento richiesto. La tabella seguente analizza il tempo di assemblaggio che le tolleranze delle parti standard in genere consumano in uno stampo di medie dimensioni.
| Attività di assemblaggio | Tempo tipico | Principale causa di ritardo | Leva di configurazione |
| Montaggio del montante di guida e della boccola | da 2 a 6 ore | Disallineamento o mancata corrispondenza della tolleranza | Specifica i set abbinati e il layout dei pilastri guida |
| Allineamento della piastra di espulsione | dalle 3 alle 8 ore | Ripristinare l'adattamento del perno e il parallelismo della piastra | Specificare lo spessore della piastra di espulsione e l'inserimento del perno |
| Regolazione della lunghezza del perno di espulsione | da 2 a 6 ore | Variazione della lunghezza dei perni e tolleranza della pila di piastre | Specificare la tolleranza sulla lunghezza del perno e il margine di molatura |
| Tasca e precarico molla | da 1 a 4 ore | Profondità della tasca e lunghezza libera della molla | Specificare le tasche delle molle e il grado della molla |
| Anello di posizionamento e boccola del canale di colata | da 1 a 3 ore | Concentricità e interfaccia macchina | Confermare l'interfaccia della macchina prima dell'ordine |
| Raccordi per acqua e aria | dalle 2 alle 5 ore | Adattamento della filettatura e posizione della porta | Specificare lo standard della porta e il tipo di raccordo |
La suddivisione temporale mostra che le attività legate alla tolleranza non sono banali. In uno stampo di medie dimensioni possono richiedere da 11 a 32 ore di tempo di assemblaggio. Se le parti non corrispondono, il tempo può raddoppiare perché la squadra deve smontare, misurare, ordinare sostituzioni e rimontare. La decisione sugli appalti che riduce questo tempo non è semplicemente quella di acquistare una tolleranza più stretta. Significa acquistare un set abbinato da un fornitore che controlla la tolleranza nell'intero assemblaggio. Un pilastro di guida che rientra nella tolleranza ma non è abbinato alla boccola rappresenta ancora un problema. Un set abbinato elimina la mancata corrispondenza nell'interfaccia.
La nostra fabbrica aMoldburger Mold Industry Co., Ltd. fornisce set di parti standard e base stampo con coppie di colonne di guida e boccole abbinate, spessore controllato della piastra di espulsione e tolleranza documentata sulla lunghezza del perno. Forniamo anche il disegno di assieme con l'adattamento previsto e il margine di regolazione. L'obiettivo è ridurre il tempo di tentativi ed errori che il team di assemblaggio altrimenti trascorrerebbe in panchina. Quando le parti arrivano abbinate, la sequenza di assemblaggio diventa una sequenza di verifica anziché una sequenza di correzione.
Per un acquirente, il passaggio pratico è includere i requisiti di idoneità nell'ordine di acquisto. Indicare l'adattamento della colonna di guida e della boccola, il parallelismo della piastra di espulsione, la tolleranza della lunghezza del perno di espulsione e le dimensioni della tasca della molla. Un fornitore che può confermare questi requisiti per iscritto è un fornitore che comprende l'assemblaggio. Un fornitore che fornisce solo i numeri di catalogo è un fornitore che lascia l'adattamento al team di assemblaggio.
3. Quali interfacce di parti standard creano il rischio di assemblaggio più elevato?
Non tutte le interfacce delle parti standard comportano lo stesso rischio di assemblaggio. Alcune interfacce perdonano, altre non perdonano. Le interfacce spietate sono quelle in cui un piccolo errore produce una grande conseguenza: l'interfaccia del pilastro di guida e della boccola, l'interfaccia della piastra di espulsione e del perno di ritorno, l'interfaccia della boccola di colata e dell'anello di posizionamento e l'interfaccia della slitta e della piastra antiusura. Queste interfacce determinano l'allineamento, l'espulsione, l'adattamento della macchina e la funzione di azione laterale. La tabella seguente presenta una matrice di rischio per le principali interfacce in un assieme di parti standard e base stampo.
| Interfaccia | Rischio di assemblaggio | Conseguenza del fallimento | Mitigazione |
| Colonna guida e boccola | Alto | Disallineamento della piastra, grippaggio, danni alla muffa | Set abbinato, adattamento controllato, lubrificazione adeguata |
| Piastra di espulsione e perno di ritorno | Alto | Piastra di espulsione inceppata, ritorno incompleto | Adattamento controllato dei perni e parallelismo della piastra |
| Boccola del canale di colata e anello di posizionamento | Da medio ad alto | Disadattamento dell'interfaccia della macchina, perdita | Confermare l'interfaccia della macchina prima dell'ordine |
| Piastra scorrevole e antiusura | Alto | Rilegatura della diapositiva, parte di scarsa qualità | Spessore e precarico della piastra di usura controllati |
| Perno di espulsione e inserto a cavità | Medio | Segno del perno, rottura del perno | Tolleranza sulla lunghezza del perno e adattamento del foro |
| Molla e tasca a molla | Da basso a medio | Affaticamento primaverile, mancato ritorno | Controllo della profondità della tasca e del grado della molla |
L'interfaccia della colonna di guida e della boccola rappresenta il rischio più elevato perché controlla l'allineamento dell'intera pila di piastre. Se i pilastri di guida non sono paralleli o le boccole non sono concentriche, le piastre si incepperanno. La squadra di assemblaggio tenterà di correggere il problema alesando le boccole o spessorando le piastre, ma queste correzioni potrebbero non risolvere la causa principale. La soluzione corretta consiste nello specificare un set di colonne di guida e boccole abbinati e di confermare la disposizione delle colonne di guida rispetto alla pila di piastre. L'interfaccia della piastra di espulsione e del perno di ritorno rappresenta il secondo rischio più elevato poiché controlla il movimento della piastra di espulsione. Un perno di ritorno troppo stretto legherà la piastra, mentre un perno di ritorno troppo lento consentirà alla piastra di inclinarsi. La mitigazione consiste nello specificare insieme l'adattamento del perno e il parallelismo della piastra.
Il nostro stabilimento presso Moldburger Mould Industry Co., Ltd. tratta queste interfacce ad alto rischio come caratteristiche controllate nella nostra fornitura di base stampo e parti standard. Forniamo i dati di adattamento, i dati di parallelismo e i disegni di interfaccia con la spedizione. Esaminiamo anche l'interfaccia della macchina con l'acquirente prima che l'ordine venga rilasciato. L'obiettivo è rendere le interfacce ad alto rischio verificabili durante l'assemblaggio anziché rilevabili durante il processo.
Per un acquirente, la matrice di rischio è uno strumento per stabilire la priorità dei requisiti dell'ordine di acquisto. Le interfacce ad alto rischio dovrebbero avere requisiti espliciti di adattamento e tolleranza nell'ordine. Le interfacce a rischio medio dovrebbero disporre di dati di ispezione. Le interfacce a basso rischio possono essere coperte dal sistema di qualità standard del fornitore. Questo approccio a più livelli concentra lo sforzo di approvvigionamento laddove ha il maggiore effetto sull’assemblaggio.
4. In che modo i materiali della base dello stampo e lo spessore della piastra influiscono sull'allineamento e sulla stabilità?
I materiali della base dello stampo e lo spessore della piastra influiscono sull'allineamento e sulla stabilità perché determinano il comportamento della pila di piastre sotto carico e temperatura. Una piastra sottile flette più di una piastra spessa sotto la stessa forza di serraggio. Un materiale con un coefficiente di dilatazione termica elevato cambia dimensione più di un materiale con un coefficiente basso. Un materiale con bassa durezza si usura più velocemente nell'interfaccia del pilastro di guida e della boccola. Questi effetti si accumulano attraverso lo stack e appaiono come errori di allineamento nella cavità. La tabella seguente mette a confronto i materiali comuni della base dello stampo e il loro effetto sull'assemblaggio.
| Materiale | Spessore tipico della piastra | Effetto di allineamento ed stabilità | Considerazione dell'Assemblea |
| Acciaio pretemprato P20 | da 25 a 80 mm | Buona stabilità, moderata resistenza all'usura | Scelta standard per stampi generali |
| Acciaio pretemprato 718H | da 30 a 100 mm | Migliore lucidabilità e stabilità | Adatto per stampi di grandi dimensioni |
| Acciaio al carbonio S50C | da 20 a 60 mm | Durezza inferiore, maggiore usura sull'interfaccia della guida | Utilizzare per stampi a basso volume |
| Lega di alluminio | da 20 a 50 mm | Elevata dilatazione termica, minore rigidità | Utilizzare per prototipi o stampi a basso volume |
Lo spessore della piastra non è solo una questione di robustezza. È un problema di stack di tolleranza. L'altezza totale della pila determina l'altezza chiusa dello stampo e l'adattamento alla macchina. Se la piastra A o la piastra B sono più spesse dello standard, la piastra di espulsione e la piastra di supporto devono essere regolate per mantenere l'altezza della pila. Se la piastra di espulsione è più sottile dello standard, è necessario regolare la lunghezza del perno di espulsione. Queste regolazioni non sono difficili, ma aumentano i tempi di assemblaggio e introducono opportunità di errore. Una configurazione della base di stampo che utilizza lo spessore della piastra standard riduce il carico di regolazione.
La scelta del materiale influisce anche sul comportamento termico. In uno stampo che funziona a temperatura elevata, la pila di piastre si espande. Se i pilastri di guida e le boccole sono realizzati con materiali con coefficienti di dilatazione diversi, l'accoppiamento cambia con la temperatura. Un'aderenza corretta a temperatura ambiente potrebbe diventare troppo stretta o troppo allentata alla temperatura di esercizio. Il team di assemblaggio deve tenere conto di questo effetto quando seleziona il gioco del montante di guida e della boccola. Il nostro team di ingegneri presso Moldburger esamina la temperatura operativa e la combinazione di materiali quando forniamo un set di base stampo e parti standard. Consigliamo la distanza del montante di guida e il materiale della piastra che manterrà l'allineamento alla temperatura operativa.
Per un acquirente, le specifiche del materiale e dello spessore dovrebbero essere legate alle condizioni operative dello stampo. Una base stampo P20 standard è adeguata per molti stampi a temperatura ambiente. Uno stampo ad alta temperatura o uno stampo di grandi dimensioni possono richiedere un materiale diverso e uno spessore della piastra diverso. Il fornitore dovrebbe essere in grado di spiegare perché la configurazione proposta è adatta all'applicazione, non limitarsi a offrire uno standard a catalogo.
5. In che modo gli acquirenti dovrebbero confrontare i fornitori di base stampo e di parti standard per quanto riguarda la preparazione dell'assemblaggio?
Gli acquirenti dovrebbero confrontare i fornitori per quanto riguarda la preparazione all'assemblaggio, valutando la capacità del fornitore di fornire un set abbinato, documentato e pronto per l'assemblaggio piuttosto che una raccolta di parti del catalogo. La valutazione dovrebbe riguardare il supporto tecnico del fornitore, il controllo delle tolleranze, la documentazione e l'affidabilità della consegna. La tabella seguente fornisce un quadro di confronto dei fornitori.
| Area di valutazione | Cosa chiedere | Forte risposta dei fornitori | Risposta debole del fornitore |
| Supporto tecnico | Potete rivedere il layout della piastra e il modello dell'espulsore prima di ordinare? | Fornisce una revisione e un disegno con annotazioni | Cita solo i numeri di catalogo |
| Controllo della tolleranza | Quali sono le tolleranze del montante guida e della piastra di espulsione? | Fornisce dati impostati corrispondenti e limiti di ispezione | Si riferisce alla tolleranza del catalogo generale |
| Documentazione | Quali disegni di assieme e dati di adattamento sono inclusi? | Fornisce il disegno di assieme e la tabella di adattamento | Fornisce solo la lista dei bagagli |
| Conferma dell'interfaccia | Come si conferma l'interfaccia della macchina? | Richiede i dati della piastra della macchina e conferma | Presuppone un'interfaccia standard |
| Affidabilità della consegna | Qual è il tempo di consegna per un set completo? | Fornisce un programma con la disponibilità di piastre e parti | Cita solo la base dello stampo, non le parti standard |
La risposta più efficace del fornitore è quella che include una revisione tecnica prima dell'ordine. Una revisione della disposizione della piastra rispetto al modello dell'espulsore, della spaziatura del pilastro di guida rispetto alla disposizione della cavità e dell'interfaccia macchina rispetto all'anello di posizionamento è un piccolo sforzo che previene grandi problemi di assemblaggio. Un fornitore che offre questa revisione è un fornitore che comprende il processo di assemblaggio. Un fornitore che cita solo i numeri di catalogo è un fornitore che vende parti, non prodotti pronti per l'assemblaggio.
Il nostro stabilimento presso Moldburger Mould Industry Co., Ltd. fornisce questa revisione tecnica come parte della nostra fornitura di base stampo e parti standard. Esaminiamo il disegno, confermiamo l'interfaccia e forniamo il disegno di assieme con i dati di adattamento. Confermiamo anche la disponibilità delle parti standard con lo stampo in modo che arrivi il set completo. L'obiettivo è fornire all'acquirente un set pronto per essere assemblato, non un set che richieda un secondo ordine per completare la costruzione. Se stai confrontando fornitori per un progetto di assemblaggio di stampi, contatta il nostro team per discutere della preparazione dell'assemblaggio della configurazione della base stampo e delle parti standard.
6. Conclusionee
Diverse configurazioni di base stampo e parti standard influiscono sull'assemblaggio dello stampo attraverso le decisioni sulla pila di piastre, la tolleranza sulle interfacce delle parti standard, il livello di rischio delle interfacce a carico elevato e le scelte di materiale e spessore che determinano l'allineamento e la stabilità. Una configurazione selezionata pensando all'assemblaggio riduce il tempo impiegato per l'adattamento, lo spessoramento e la rilavorazione. Una configurazione selezionata senza tale considerazione trasferisce il rischio di assemblaggio al costruttore dello stampo. Per i team di approvvigionamento, la chiave è specificare la configurazione rispetto alla sequenza di assemblaggio, richiedere set abbinati e dati di adattamento e scegliere un fornitore che esamini le interfacce prima che l'ordine venga rilasciato. Il nostro stabilimento presso Moldburger Mould Industry Co., Ltd. fornisce set di parti Moldbase e standard con revisione tecnica, tolleranze abbinate e documentazione di assemblaggio. Se stai pianificando un progetto di assemblaggio di stampi, contatta il nostro team per rivedere la tua configurazione prima di effettuare l'ordine.
7. Domande frequenti (FAQ)
Domanda 1: In che modo la scelta tra uno stampo a due piastre e uno a tre piastre influisce sui tempi di assemblaggio?
Risposta: Uno stampo base a tre piastre aggiunge una piastra di scorrimento e una seconda interfaccia di guida, che aumenta il numero di piastre da allineare e il numero di parti standard da adattare. Il tempo di assemblaggio è generalmente più lungo rispetto ad uno stampo a due piastre perché la piastra aggiuntiva deve essere allineata con i pilastri di guida e il sistema di ritorno. La scelta deve essere effettuata prima dell'ordine dello stampo, in base ai requisiti del sistema di canali.
Domanda 2: Perché in alcuni assiemi le tolleranze delle parti standard sono più importanti delle tolleranze della piastra base stampo?
Risposta: Le parti standard costituiscono le interfacce che controllano il movimento e l'allineamento. Una colonna di guida che non si adatta alla boccola o un perno di ritorno che non si adatta alla piastra di espulsione causeranno un inceppamento anche se le piastre rientrano nella tolleranza. Le tolleranze delle parti standard sono quindi fondamentali per l'adattamento dell'assieme e devono essere specificate come set abbinati anziché come singoli elementi del catalogo.
Domanda 3: Qual è l'interfaccia a rischio più elevato in un assieme di base di stampo e parte standard?
Risposta: L'interfaccia del pilastro di guida e della boccola è l'interfaccia a rischio più elevato perché controlla l'allineamento dell'intera pila di piastre. Se i pilastri non sono paralleli o le boccole non sono concentriche, le piastre si legheranno. Il secondo rischio più elevato è rappresentato dall'interfaccia della piastra di espulsione e del perno di ritorno, che controlla il movimento della piastra di espulsione. Entrambe le interfacce devono avere requisiti di idoneità espliciti nell'ordine di acquisto.
Domanda 4: In che modo lo spessore della piastra influisce sull'assemblaggio dello stampo?
Risposta: Lo spessore della lamiera influisce sull'altezza totale della pila, sull'altezza chiusa dello stampo e sull'adattamento alla macchina. Se una piastra è più spessa o più sottile dello standard, le piastre adiacenti e la lunghezza del perno di espulsione devono essere regolate per mantenere l'altezza della pila e la funzione di espulsione. Una configurazione che utilizza lo spessore della piastra standard riduce il carico di regolazione durante l'assemblaggio.
Domanda 5: Quale documentazione deve fornire un fornitore con una base stampo e un set di parti standard?
Risposta: Il fornitore deve fornire il disegno di assieme con la pila di piastre, la disposizione dei pilastri di guida, il modello dell'espulsore, l'interfaccia della macchina e i dati di idoneità per le interfacce ad alto rischio. La documentazione dovrebbe includere anche i dati di ispezione per il set di colonne di guida e boccole abbinati e il parallelismo della piastra di espulsione. Questa documentazione consente al team di assemblaggio di verificare l'adattamento anziché scoprirlo durante l'assemblaggio.
Contatta Moldburger Mould Industry Co., Ltd. oggi stessoper discutere la configurazione della base stampo e delle parti standard e per richiedere una revisione della preparazione dell'assieme prima della successiva costruzione dello stampo.